 Español
 English
 русский
 Español
 Português
 عربى

En la revisión CAD, una carcasa parecía perfecta. El taller de moldes aun así lo rechazó: una pared de 5 mm detrás del bisel de la pantalla, cero borrador en una pared lateral de 60 mm de profundidad y esquinas internas afiladas en cada base de las nervaduras. El resultado fue predecible: marcas de hundimiento en la cara visible, líneas de arrastre durante la expulsión y reelaboración antes de la primera prueba. En realidad, la mayoría de los problemas de moldeo se deciden antes de cortar el acero.
el proceso básico de moldeo por inyección (fundir, inyectar, empaquetar, enfriar, expulsar) impone exigencias estrictas a cada característica de la pieza. El espesor de la pared, el desfase, las nervaduras, las líneas de separación, las entradas y la contracción del material forman el lenguaje compartido entre el diseñador de piezas y el fabricante de herramientas. Si domina estos conceptos básicos, el molde se convertirá en un activo de fabricación confiable; Los extraño y comienza la depuración en la prensa.
Contenido
- 1 Por qué la fase de diseño fija su estructura de costos
- 2 Anatomía del molde: qué contiene un molde de inyección
- 3 Espesor de pared: el punto de partida de todo diseño de molde
- 4 Ángulos de salida: la característica de liberación no negociable
- 5 Costillas, resaltes y radios internos.
- 6 Recortes y líneas de separación: evite costes de herramientas ocultos
- 7 Compuertas y expulsión: cómo se llena y libera la pieza
- 8 Haga coincidir el diseño del molde con la máquina de moldeo
- 9 Una revisión del diseño centrada en los defectos
- 10 Lista de verificación del diseño final del molde
- 11 Preguntas frecuentes
- 11.1 ¿Qué es el diseño de moldes de inyección?
- 11.2 ¿Qué ángulo de inclinación debo utilizar para el moldeo por inyección?
- 11.3 ¿Cuál es el espesor de pared recomendado para el moldeo por inyección?
- 11.4 ¿Qué causa las marcas de hundimiento en el moldeo por inyección?
- 11.5 ¿Cuánta contracción se debe permitir en un molde de inyección?
- 11.6 ¿Cómo elijo una máquina de moldeo por inyección para mi molde?
Por qué la fase de diseño fija su estructura de costos
El costo de las herramientas, el tiempo del ciclo y la consistencia de las piezas se fijan en gran medida en la mesa de dibujo. Un pequeño cambio en la etapa de concepto es barato; el mismo cambio durante la producción en masa es caro. Una regla general de diseño para fabricación ampliamente utilizada en la industria del plástico sitúa el multiplicador entre 30 y 100 veces una vez que el molde está en producción. Por lo tanto, el diseño de moldes es una actividad de control de costos, no sólo un ejercicio de ingeniería. Dedicar las horas de diseño adicionales con anticipación (a la posición de la puerta, a los núcleos, a las revisiones de borrador y tolerancia) es la forma estándar de evitar revisiones de moldes de cinco cifras y costosas pérdidas de tiempo de producción.
Anatomía del molde: qué contiene un molde de inyección
Un molde de inyección es un conjunto de precisión que forma el exterior de la pieza con su cavidad y el interior con su núcleo. Estas dos mitades se encuentran en la línea de separación y cada detalle que las rodea es importante. El casquillo del bebedero y el canal llevan la masa fundida a la cavidad a través de una compuerta; los canales de enfriamiento eliminan el calor; Los pasadores eyectores empujan la pieza fuera del núcleo después de que se abre el molde. Comprender esta estructura ayuda al diseñador a tratar la pieza como la mitad de la herramienta, no como un objeto independiente.
Espesor de pared: el punto de partida de todo diseño de molde
El espesor uniforme de la pared es la regla más repetida en el moldeo por inyección por una razón: la masa fundida fluye más rápido a través de regiones delgadas y permanece caliente por más tiempo en las gruesas. Si las paredes adyacentes difieren en más de un 10 a 15 por ciento, la contracción se vuelve desigual y la pieza moldeada se deforma o se hunde. Mantenga la pared nominal en el rango recomendado para la resina y, cuando no se pueda evitar una transición, reduzca la altura al menos tres veces el espesor.
| Materiales | Rango utilizable (mm) | Nominal preferido (mm) | Guía de longitud del flujo hasta la pared |
|---|---|---|---|
| PP | 0,8–3,8 | 1,5–2,5 | Rellena fácilmente secciones delgadas |
| ABS | 1,2–3,5 | 2,0–3,0 | Manténgalo por debajo de 2,5 mm para tolerancias estrictas |
| ordenador personal | 1,0–4,0 | 2,0–3,0 | Alta resistencia al flujo de fusión |
| PA6 | 0,8–3,8 | 1,5–3,0 | Buen flujo; el secado es fundamental |
| POM | 0,8–3,2 | 1,5–2,5 | Buen flujo, alta contracción. |
| PD | 1,0–4,0 | 1,5–3,0 | Frágil; evitar muescas afiladas |
La contracción aumenta con la cristalinidad, por lo que el PP, PA6 y POM necesitan mayores tolerancias dimensionales que el ABS o el PC. Los rangos anteriores son valores típicos informados en las hojas de datos de los proveedores de resina.
Ángulos de salida: la característica de liberación no negociable
El borrador es la forma cónica de las paredes orientadas al molde que permite que la pieza se suelte. Sin él, la pieza moldeada se pega al acero, la presión de expulsión aumenta y se producen marcas de arrastre o piezas deformadas. La regla es simple: al menos 0,5°–1° por lado en una superficie pulida, y más cuando se especifica la textura, porque la superficie rugosa agarra la resina. Las nervaduras y núcleos profundos necesitan el extremo superior del rango. La clase de acabado SPI/SPE es la referencia que utilizan la mayoría de los fabricantes de herramientas para acordar los valores de borrador.
| Clase de acabado SPI/SPE | Condición de la superficie | Calado por lado |
|---|---|---|
| SPI A | Pulido de espejo | 0,5°–1° |
| SPI B | Pulido fino | 1°–1,5° |
| SPI-C | Acabado de piedra de papel. | 1,5°–2° |
| SPI D | Explosión seca / textura ligera | 2°–3° |
| textura profunda | Granallado o grabado grueso | 3°–5° o más |
Costillas, resaltes y radios internos.
Las nervaduras existen para agregar rigidez sin engrosar una pared. La práctica estándar sitúa la base de la nervadura entre el 50 y el 60 por ciento de la pared nominal, con un filete de base de 0,25 a 0,4 veces la pared y una altura de la nervadura de hasta aproximadamente tres veces el ancho de la base de la nervadura. Saque el núcleo de las protuberancias gruesas de la misma manera: un diámetro exterior cercano al doble del diámetro interior, tiro generoso y refuerzos donde se producen las cargas laterales. Las esquinas internas siempre deben tener un radio; una esquina afilada concentra la tensión y ralentiza el flujo de fusión. Estos pequeños detalles son exactamente donde nacen las marcas de hundimiento y las grietas por tensión.
Recortes y líneas de separación: evite costes de herramientas ocultos
Una socavación es cualquier característica que atrapa la pieza en la herramienta. Los ganchos de seguridad, los orificios laterales y las roscas internas exigen mecanismos de movimiento (correas deslizantes, elevadores o núcleos plegables), cada uno de los cuales agrega costos de herramientas, puntos de desgaste y mantenimiento. El corte más barato es el diseñado: oriente las características paralelas a la dirección de apertura o deje que un orificio lateral se convierta en una ranura abierta a lo largo de la línea de separación. Las piezas de múltiples materiales, por ejemplo un mango suave al tacto sobre un núcleo rígido, evitan un paso de ensamblaje secundario cuando se producen en una máquina de dos colores, por lo que el concepto del molde cambia en consecuencia y debe revisarse con anticipación.
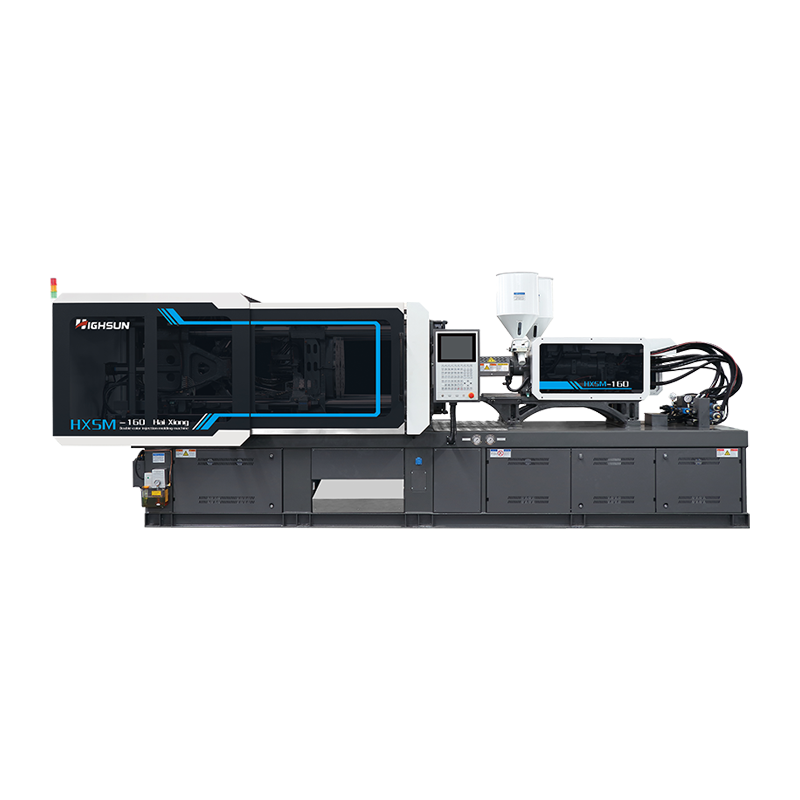 Máquina de moldeo por inyección de dos colores HXS160 para piezas de múltiples materiales Esta máquina de dos colores se adapta a la discusión del artículo sobre piezas de múltiples materiales que evitan el ensamblaje secundario. Sus unidades de inyección dual permiten mangos integrados de tacto suave o colores combinados en un ciclo de moldeo. Ver producto →
Compuertas y expulsión: cómo se llena y libera la pieza
el gate is the last narrow channel before the cavity. Its location controls weld lines, packing and appearance: put the gate on the thickest wall so the melt packs fully, and hide it behind a cosmetic face whenever possible. Submarine gates trim themselves; edge gates are easy to machine but leave a visible vestige. Ejector pins, similarly, need bearing area — place them on drafted, flat surfaces and away from visible faces so the part does not deform or become marked. Consistent shot-to-shot pressure is what makes these design assumptions hold, which is why a servo machine with repeatable injection control is the standard choice for precision molds.
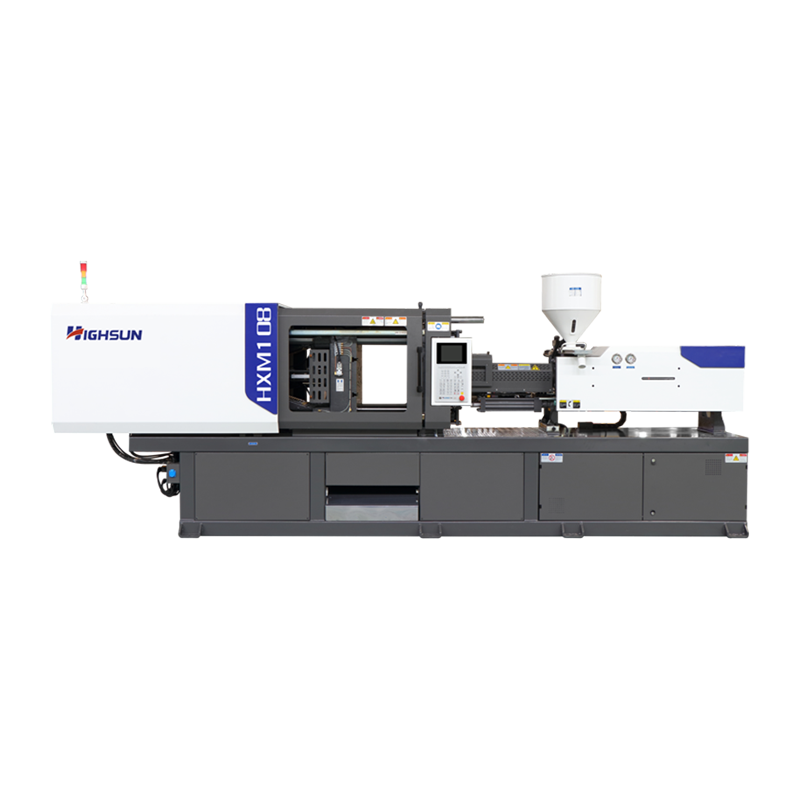 Máquina de moldeo por inyección servo HXM108 con control de precisión que ahorra energía el text highlights repeatable shot-to-shot pressure for precision molds. This servo machine offers closed-loop process control and 30-50% energy savings, aligning with the need for consistent clamping and injection performance. Ver producto →
Haga coincidir el diseño del molde con la máquina de moldeo
El diseño del molde y la selección de la máquina deben revisarse juntos. La fuerza de sujeción proviene del área de la pieza proyectada multiplicada por la presión de la cavidad, que para las resinas de ingeniería está en el rango de 300 a 700 bar. Un producto de pared delgada de 0,5 a 1,0 mm, por ejemplo un recipiente de comida, se llena de manera confiable solo en una máquina de alta velocidad con una velocidad de inyección rápida y una respuesta de presión rápida. Por el contrario, las piezas de gran superficie necesitan una platina grande y un tonelaje de sujeción elevado. Antes de pedir la base del molde, confirme el peso del disparo, la presión de inyección, el espaciado de las barras de unión y la altura del molde con respecto a la máquina elegida; La inversión en el molde es demasiado grande como para dejarla en manos de suposiciones. Para configuraciones de máquina específicas de la aplicación, revisar las aplicaciones industriales y familias de máquinas disponibles antes de finalizar el molde.
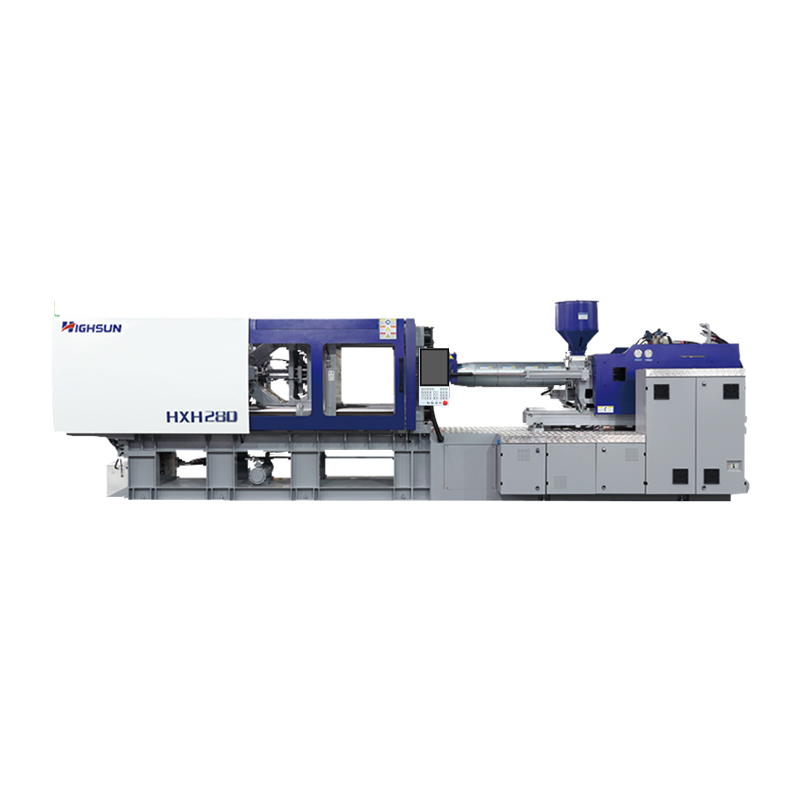 Máquina de moldeo por inyección de alta velocidad HXH280 para piezas de pared delgada el article mentions thin-wall products like food containers needing fast fill. This high-speed machine's intelligent full closed-loop control and millisecond pressure adjustments support reliable molding of such demanding geometries. Ver producto →
Una revisión del diseño centrada en los defectos
el fastest way to validate an injection mold design is to read the geometry against the defects it could generate. The table below summarizes the most common issues and the design-stage corrections available before the mold is cut.
| Defect | Causa de diseño primaria | Corrección de diseño en la etapa de dibujo. |
|---|---|---|
| Marcas de hundimiento | Grosor de la pared local demasiado alto | Quite el corazón de las secciones gruesas y agregue las costillas. |
| Deformación | Muro no uniforme o relleno desequilibrado | Igualar el espesor, equilibrar la puerta y el corredor. |
| Tomas cortas | Pared demasiado delgada en relación con la longitud del flujo | Aumentar el espesor o reubicar la puerta |
| Líneas de soldadura | Dos frentes de flujo se encuentran y se enfrían | Mueva la puerta, agregue ventilación, llene desde un lado |
| Marcas de arrastre | Calado insuficiente o acabado rugoso | Aumentar el tiro, pulir la superficie afectada. |
| destello | línea de separación not flat or insufficient clamp force | Mantenga la línea de separación plana, verifique la fuerza de sujeción |
Lista de verificación del diseño final del molde
- Mantenga uniforme el espesor de la pared; mantener las variaciones locales por debajo del 15 por ciento aproximadamente.
- Aplicar al menos 1° de calado por lado en superficies pulidas, más en texturadas.
- Filete de esquinas internas con un radio de al menos el 25 por ciento del espesor de la pared.
- Utilice nervaduras de 50 a 60 por ciento de espesor de pared nominal en lugar de engrosar las paredes estructurales.
- Elimina a los jefes; Mantenga el diámetro exterior del saliente cerca del doble del diámetro interior.
- Revise todos los recortes; Minimizar correderas y elevadores o abrirlos a través de la línea de separación.
- Coloque la línea de separación en un plano plano y no cosmético.
- Puerta la pared más gruesa en el lugar menos visible.
- Proporcione superficies planas y inclinadas para los pasadores expulsores.
- Verifique el margen de contracción del material y la compatibilidad entre la máquina y el molde.
Preguntas frecuentes
¿Qué es el diseño de moldes de inyección?
El diseño de moldes de inyección es la ingeniería de la herramienta que da forma al plástico fundido para convertirlo en piezas terminadas. Define la geometría de la cavidad y del núcleo, la línea de separación, la entrada, el enfriamiento y la expulsión, y determina la calidad de la pieza, el tiempo de ciclo y el costo unitario.
¿Qué ángulo de inclinación debo utilizar para el moldeo por inyección?
Utilice al menos 1° por lado para superficies pulidas. Las texturas ligeras necesitan de 1,5° a 2°, las texturas profundas de 3° a 5° o más. Las nervaduras y protuberancias profundas deben permanecer en el extremo superior del rango. Confirme la clase de acabado SPI/SPE con el fabricante de herramientas antes de bloquear la geometría CAD.
¿Cuál es el espesor de pared recomendado para el moldeo por inyección?
Las paredes nominales típicas se encuentran entre 0,8 mm y 4,0 mm dependiendo de la resina. PP, PA6 y POM rellenan secciones más delgadas; El PC y el ABS suelen mantenerse entre 1,5 mm y 3,5 mm. El espesor uniforme importa más que el valor absoluto: mantenga las transiciones graduales.
¿Qué causa las marcas de hundimiento en el moldeo por inyección?
Las marcas de hundimiento ocurren cuando una sección gruesa se enfría y se encoge después de que la superficie se ha congelado. Evite las protuberancias sólidas y gruesas quitándoles el núcleo, use nervaduras en lugar de paredes gruesas, mantenga la base de las nervaduras entre el 50 y el 60 por ciento de la pared nominal y coloque la compuerta cerca de regiones gruesas para que el empaque pueda compensar.
¿Cuánta contracción se debe permitir en un molde de inyección?
La contracción depende de la resina: el PP suele ser de 1,0 a 2,5 %, POM de 1,5 a 2,5 %, PA6 de 0,7 a 1,8 %, ABS de 0,4 a 0,7 %, PC de 0,5 a 0,7 %. Las dimensiones de la cavidad se calculan a partir de la dimensión de la pieza ajustada por el factor de contracción y luego se refinan durante las pruebas del molde. La contracción direccional y la presión de empaquetadura cambian el valor final.
¿Cómo elijo una máquina de moldeo por inyección para mi molde?
Calcule la fuerza de sujeción requerida a partir del área de la pieza proyectada multiplicada por la presión de la cavidad (aproximadamente 300 a 700 bar), luego verifique el peso del disparo, la presión de inyección, el espacio entre las barras de unión y la altura del molde. Los moldes de paredes delgadas necesitan una máquina de alta velocidad; Los moldes grandes necesitan una máquina grande de dos platos o de alto tonelaje.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Carretera del Sur de Yongjiang, distrito de Beilun. Ciudad de Ningbo, 315800, China
