 Español
 English
 русский
 Español
 Português
 عربى

Contenido
- 1 ¿Qué es una máquina de moldeo por inyección?
- 2 Etapas de moldeo por inyección: llenado, embalaje, retención y enfriamiento
- 3 Componentes de la máquina de moldeo por inyección explicados
- 4 Tipos de máquinas de moldeo por inyección y cómo diferenciarlas
- 5 Fuerza de sujeción y tonelaje: dimensionamiento de una máquina según la pieza
- 6 Seleccionar la unidad de inyección adecuada
- 7 Maquinaria Auxiliar y Equipos de Apoyo
- 8 Consideraciones sobre los materiales: resina, polietileno y plásticos de ingeniería
- 9 Aplicaciones clave para piezas moldeadas por inyección
- 10 Guía de compra de máquinas de moldeo por inyección y lista de verificación de proveedores
- 11 Acerca de Highsun
- 12 Preguntas frecuentes
¿Qué es una máquina de moldeo por inyección?
Una máquina de moldeo por inyección es un equipo de fabricación que calienta y funde resina plástica, luego la inyecta bajo presión controlada en un molde de acero cerrado para formar una pieza sólida. Una vez que la pieza se enfría dentro del molde, éste se abre, la pieza se expulsa y la máquina repite el ciclo, a menudo miles de veces por turno. Este proceso repetible es la razón por la que la máquina de moldeo por inyección sigue siendo una de las categorías de equipos de procesamiento de plástico más utilizadas para la fabricación de gran volumen.
Cada máquina de moldeo por inyección se construye alrededor de dos sistemas funcionales que trabajan juntos: una unidad de inyección que plastifica y suministra resina fundida, y una unidad de sujeción que mantiene el molde cerrado contra la presión de inyección y lo abre para expulsar la pieza. El hecho de que estos sistemas funcionen de forma hidráulica, eléctrica o mediante una disposición híbrida servohidráulica define los diferentes tipos de máquinas que se tratan más adelante en esta guía.
Los equipos de moldeo por inyección abarcan una amplia gama de tamaños. Las máquinas pequeñas de precisión funcionan con una fuerza de sujeción muy por debajo de las 100 toneladas, mientras que las aplicaciones estructurales grandes requieren máquinas con una capacidad de varios miles de toneladas. Como punto de referencia, la línea de productos propia de HIGHSUN, incluidas las series HXM, HXH, HXZ y HYD, cubre una fuerza de sujeción varía de 98 toneladas a 3.000 toneladas , lo que ilustra cuán amplia es esta categoría de equipos.
2 sistemas centrales Unidad de inyección y unidad de sujeción.
4 etapas clave Llenado, embalaje, mantenimiento, enfriamiento.
98T a 3.000T Rango típico de fuerza de sujeción
Etapas de moldeo por inyección: llenado, embalaje, retención y enfriamiento
El procedimiento de moldeo por inyección se entiende mejor como un ciclo corto y repetitivo en lugar de una acción única. Cada operación de moldeo por inyección pasa por el cierre y sujeción del molde, el llenado, el embalaje y la sujeción, el enfriamiento y, finalmente, la apertura y expulsión del molde. Hacer bien cada etapa, no sólo el tonelaje de la máquina de moldeo por inyección, es lo que determina si una pieza sale dimensionalmente correcta y libre de defectos visibles.
1 Sujeción La unidad de sujeción cierra el molde y mantiene las dos mitades juntas con suficiente fuerza para resistir la presión de la masa fundida entrante.
2 Llenado El tornillo avanza y empuja la resina fundida a través del sistema de boquilla y canal para llenar la cavidad del molde a una velocidad controlada.
3 Embalaje y mantenimiento Se aplica presión adicional para empaquetar material adicional en la cavidad, compensando la contracción a medida que la pieza comienza a enfriarse.
4 Enfriamiento La pieza continúa enfriándose dentro del molde cerrado hasta que esté lo suficientemente rígida como para mantener su forma una vez expulsada.
5 Eyección El molde se abre, los pasadores expulsores liberan la pieza terminada y la unidad de sujeción se cierra nuevamente para comenzar el siguiente ciclo.
Perfil de presión del ciclo
Presión relativa ilustrativa de la cavidad a lo largo de un ciclo de moldeo. Las curvas de presión reales varían según la geometría de la pieza, el espesor de la pared y el material.
Tiempo de ciclo compartido por etapa
Patrón general que se observa comúnmente en la producción, donde el enfriamiento generalmente representa la mayor parte del tiempo total del ciclo. Las proporciones reales varían según el espesor de la pared y el material.
Componentes de la máquina de moldeo por inyección explicados
Esta sección desglosa el equipo esencial de moldeo por inyección dentro de cada máquina, desde la entrada de resina hasta la pieza terminada. Comprender estos componentes facilita el seguimiento del trabajo diario del moldeo por inyección de plástico, desde la configuración inicial hasta la operación de rutina y la resolución de problemas.
tolva Sostiene bolitas de resina cruda y las introduce por gravedad en el cañón. En muchas líneas de producción, la tolva se conecta a un secador o cargador de vacío como parte de la maquinaria auxiliar circundante.
Barril y Tornillo (Unidad de Plastificación) El tornillo giratorio dentro del cilindro calentado transporta, comprime y funde la resina antes de inyectarla. La geometría del tornillo, la relación de compresión y la relación longitud-diámetro se adaptan a la familia de resina que se procesa.
Boquilla Dirige la resina fundida desde el barril hacia el bebedero del molde. El diseño de la punta de la boquilla afecta el babeo, la pérdida de presión y la limpieza con la que la granalla se separa del molde al comienzo del siguiente ciclo.
Sujeción Unit Mantiene las dos mitades del molde cerradas contra la presión de inyección y abre el molde para la expulsión de la pieza, usando una palanca mecánica, cilindros hidráulicos directos o una disposición de cilindro con barra de unión de dos platos.
molde Una herramienta de acero de precisión, generalmente suministrada por un fabricante de moldes independiente, que forma la cavidad y la geometría del núcleo de la pieza terminada y define el diseño del canal de enfriamiento.
Barras de corbata Barras de acero que guían el movimiento del plato y transportan la fuerza de reacción generada durante el amarre, manteniendo el molde alineado mientras la máquina está bajo presión.
Sistema de accionamiento Suministra la potencia detrás del movimiento de rotación, inyección y sujeción del tornillo, a través de una bomba hidráulica, un sistema híbrido servohidráulico o servomotores totalmente eléctricos, según el tipo de máquina.
Sistema de control (IHM) La interfaz de pantalla táctil y el controlador programable que permiten al operador configurar, almacenar y monitorear parámetros del proceso como la velocidad de inyección, la presión y la temperatura en cada ciclo.
Descripción general de la estructura de la máquina
Descripción estructural simplificada del diseño típico de una máquina de moldeo por inyección. La ubicación real de los componentes varía según el tipo de máquina y el fabricante.
Tipos de máquinas de moldeo por inyección y cómo diferenciarlas
Las máquinas de moldeo por inyección generalmente se agrupan por tipo de accionamiento y estructura de sujeción. El tipo de accionamiento cubre máquinas hidráulicas, híbridas eléctrico-hidráulicas y totalmente eléctricas, mientras que la estructura de sujeción cubre el diseño de palanca tradicional y el diseño de dos platos. Además de estas categorías, se encuentran configuraciones especiales creadas para un proceso particular, como máquinas de doble color y series dedicadas de PET o PVC.
Comparación cualitativa de tipos de máquinas comunes
Comparación cualitativa e ilustrativa destinada a mostrar tendencias relativas, no valores de rendimiento medidos para ningún modelo específico.
Máquinas híbridas (servo) eléctrico-hidráulicas Combine una bomba hidráulica servoaccionada con accionamiento hidráulico convencional. Esta configuración cubre un amplio rango de tonelaje y equilibra la precisión, la eficiencia energética y la flexibilidad operativa, lo que la convierte en una de las categorías de máquinas de moldeo por inyección más especificadas para la fabricación en general.
Totalmente eléctrico Machines Utilice servomotores para sujeción, inyección y expulsión en lugar de aceite hidráulico. Por lo general, ofrecen una respuesta dinámica rápida, un entorno operativo más limpio y una gran repetibilidad, lo que se adapta a piezas electrónicas, médicas y ópticas de precisión.
Dos platos Machines Reemplace el diseño tradicional de palanca de tres platos con dos platos grandes conectados directamente mediante cilindros de barra de unión. Este diseño distribuye la fuerza de sujeción de manera uniforme entre moldes grandes y es común para aplicaciones de gran tonelaje.
Alto-Speed Machines Presentan un marco de alta rigidez y una rápida respuesta de inyección para moldes de paredes delgadas y alta cavitación. Se utilizan con frecuencia para embalajes, contenedores de paredes delgadas y otras piezas de gran volumen y ciclo rápido.
Máquinas bicolor y multimaterial Están equipados con dos o más unidades de inyección independientes y una mesa de molde giratoria o deslizante, que permite moldear dos resinas o dos colores en una sola pieza en un ciclo.
Máquinas dedicadas para PET y PVC Utilice tornillos, cilindros y sistemas de control de temperatura especializados adaptados a una sola familia de resina. Las máquinas de preformas de PET están optimizadas para un enfriamiento rápido y claridad, mientras que las máquinas de PVC y de instalación de tuberías utilizan componentes resistentes a la corrosión adaptados a la sensibilidad al calor del PVC.
Fuerza de sujeción y tonelaje: dimensionamiento de una máquina según la pieza
La fuerza de sujeción, comúnmente expresada en toneladas, describe cuánta fuerza puede aplicar la unidad de sujeción para mantener el molde cerrado mientras la resina fundida llena la cavidad bajo presión. El tonelaje generalmente se estima a partir del área proyectada de la pieza, un factor de presión de cavidad apropiado para la resina que se utiliza y un margen de seguridad razonable, y luego se confirma con el fabricante del molde o el proveedor de la máquina antes del dimensionamiento final.
Fuerza de sujeción por serie de máquinas
Rangos de referencia aproximados para la fuerza de sujeción comúnmente disponible por serie de máquinas. Las ofertas exactas varían según el fabricante y el modelo.
Referencia de tonelaje por categoría de pieza
La siguiente tabla ofrece un punto de partida general sobre cómo el tonelaje tiende a alinearse con la categoría de piezas. Es una referencia para la planificación temprana, no un sustituto de un cálculo de tonelaje adecuado para una pieza y un molde específicos.
| Rango de tonelaje | Ejemplos de piezas típicas | Tipo de máquina común |
|---|---|---|
| Menos de 200 toneladas | Pequeños componentes, conectores, tapas y cierres de precisión | Servomáquinas híbridas pequeñas o totalmente eléctricas |
| 200 a 600 toneladas | Productos para el hogar, preformas de PET, piezas de electrodomésticos de tamaño medio. | Servohíbridos o máquinas PET dedicadas |
| 600 a 1.200 toneladas | Paneles interiores de automóviles, cajas grandes, accesorios para tuberías. | Máquinas híbridas servo o de dos platos. |
| 1.200 toneladas y más | Paneles de carrocería de automóviles de gran tamaño, palés y carcasas de electrodomésticos de gran tamaño | Máquinas de dos platos |
Seleccionar la unidad de inyección adecuada
La unidad de inyección realiza el trabajo de fundir y suministrar resina, por lo que debe dimensionarse y configurarse para la pieza y el material en lugar de elegirse únicamente por el tonelaje. Dos máquinas con fuerza de cierre idéntica aún pueden no ser adecuadas para el mismo trabajo si sus unidades de inyección no coinciden con el tamaño de inyección y el comportamiento de la resina.
Confirme que el tamaño de la inyección y la capacidad de plastificación cubren la parte más pesada más los canales, con algo de capacidad adicional para moldes futuros.
Haga coincidir la relación longitud-diámetro y la relación de compresión del tornillo con la familia de resinas, ya que los rellenos y aditivos cambian las necesidades de corte y calor.
Verifique la presión y velocidad máximas de inyección frente a piezas de paredes delgadas o de trayectoria de flujo larga que necesitan tiempos de llenado rápidos.
Considere tratamientos de cilindro y tornillo resistentes a la corrosión o al desgaste para PVC, resinas con relleno de vidrio u otras resinas exigentes.
Revise la contrapresión y la tasa de plastificación si el tiempo del ciclo está limitado por la rapidez con la que el cañón puede preparar el siguiente disparo.
Confirme que el tipo de boquilla y las zonas de control de temperatura sean adecuadas para materiales sensibles a la humedad o la degradación térmica, como el PET.
Maquinaria Auxiliar y Equipos de Apoyo
Elegir la máquina de moldeo por inyección y la maquinaria de soporte juntas, en lugar de secuencialmente, tiende a producir una celda de producción mejor equilibrada. La maquinaria auxiliar es frecuentemente el factor limitante en una celda de moldeo por inyección, incluso cuando la propia máquina de moldeo por inyección tiene capacidad de ciclo adicional. Un secador que no puede seguir el ritmo del rendimiento, un enfriador del tamaño de un molde más pequeño o un robot de extracción con un ciclo de alcance lento pueden convertirse en el cuello de botella de la maquinaria auxiliar que limita la producción general, razón por la cual el tamaño del equipo auxiliar merece la misma atención que la selección del tonelaje y la unidad de inyección. Esto es aún más importante para la maquinaria auxiliar para diseños complejos de moldes de inyección, como moldes familiares de múltiples cavidades y herramientas de canal caliente, donde varios sistemas de soporte deben permanecer coordinados a la vez.
Secadores y cargadores de materiales Elimine la humedad de las resinas higroscópicas como el PET y alimente el material presecado automáticamente, lo que reduce la manipulación manual alrededor de la tolva.
molde Temperature Controllers Haga circular agua o aceite a través del molde para mantener una temperatura constante en la superficie de la cavidad, lo que afecta el tiempo del ciclo, el acabado de la superficie y la estabilidad dimensional.
Enfriadores de agua Suministre agua enfriada al molde y, en algunas configuraciones, al barril, apoyando la etapa de enfriamiento que normalmente constituye la mayor parte del tiempo del ciclo.
Sistemas robóticos de comida para llevar Retire las piezas terminadas y los canales del área del molde automáticamente, acortando la etapa de expulsión y apoyando la producción desatendida.
Granuladores y sistemas de triturado Reprocesar bebederos, canales y piezas rechazadas para convertirlos en material triturado utilizable, un paso importante para los moldes familiares que generan un volumen importante de desechos.
Controladores de canal caliente Administre la temperatura zona por zona en moldes de canal caliente, lo cual es especialmente importante para diseños de moldes complejos con múltiples cavidades.
Consideraciones sobre los materiales: resina, polietileno y plásticos de ingeniería
Las diferencias en el procesamiento de moldes de inyección entre familias de resinas explican por qué no hay una configuración de máquina única que funcione para todos los trabajos. El proceso de moldeo por inyección de resina depende en gran medida de cómo se comporta el material una vez fundido, incluida la longitud del flujo, la tasa de contracción y la sensibilidad al corte y al calor.
Conceptos básicos del proceso de moldeo por inyección de resina
Todo proceso de moldeo por inyección de resina comienza con el comportamiento de fusión. Las resinas de ingeniería con refuerzo de fibra de vidrio generalmente necesitan temperaturas de cilindro más altas, presión de inyección más alta y tornillos resistentes al desgaste, mientras que las resinas comerciales sin relleno generalmente se procesan a temperaturas más bajas con una ventana de procesamiento más amplia.
Una breve guía de procesamiento de moldeo por inyección de polietileno
El polietileno es una resina semicristalina que se utiliza ampliamente en tapas, cierres, envases de paredes delgadas y productos para el hogar. Generalmente procesa con baja sensibilidad a la humedad y una amplia ventana de temperatura de fusión, aunque la contracción debe tenerse en cuenta en el diseño del molde, y los grados de alta y baja densidad generalmente se ajustan por separado en lugar de tratarse como una sola receta.
Los materiales termoestables como el BMC o el compuesto de moldeo a granel se procesan de forma diferente a los termoplásticos. El cilindro se mantiene relativamente frío para evitar el curado prematuro, mientras que el molde en sí se calienta para que la pieza se cure una vez que llena la cavidad, razón por la cual las máquinas compatibles con BMC utilizan un cilindro y una configuración de control diferentes a los de una prensa termoplástica estándar. El PVC también sigue su propio camino, ya que su sensibilidad al calor requiere tornillos resistentes a la corrosión y temperaturas del cilindro estrictamente controladas, mientras que el PET requiere un secado previo minucioso y un enfriamiento rápido y uniforme para preservar la claridad.
Aplicaciones clave para piezas moldeadas por inyección
Las piezas moldeadas por inyección y los artículos moldeados por inyección llegan a casi todas las categorías de productos manufacturados, desde envases de un solo uso hasta componentes estructurales clasificados para años de servicio continuo. El moldeo por inyección de electrodomésticos por sí solo cubre todo, desde tambores de lavadoras hasta revestimientos de puertas de refrigeradores, mientras que el mismo proceso central, con una configuración diferente de molde, tornillo y ciclo, también produce molduras interiores de automóviles, carcasas de dispositivos médicos y gabinetes eléctricos.
Piezas automotrices Electrónica de Consumo Envasado y embotellado de bebidas Componentes industriales Productos de consumo Dispositivos médicos Construcción y Edificación
Acerca de Highsun
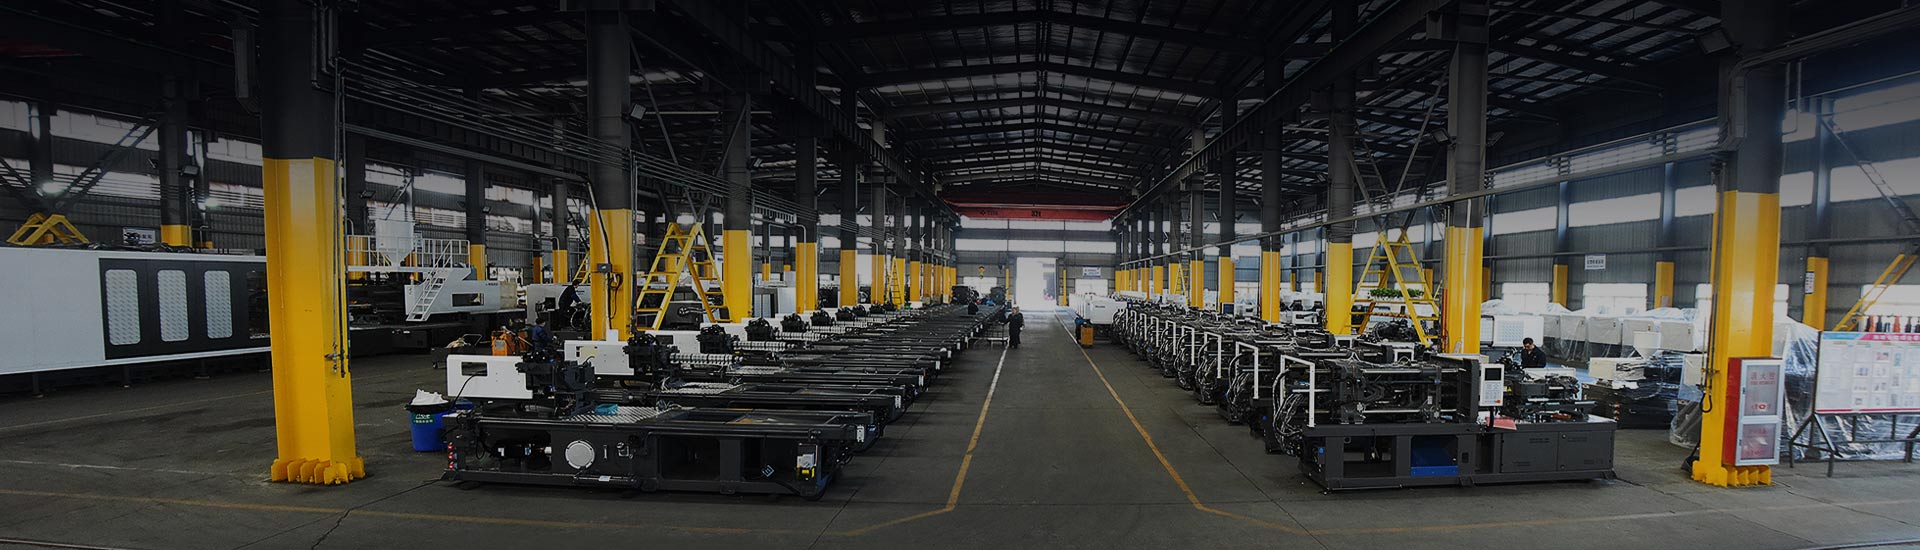
Ningbo Highsun Plastic Machinery Co., Ltd. tiene su sede en el Parque Científico y Tecnológico de Beilun en Ningbo, China, un área ampliamente conocida dentro de la industria como centro para la fabricación de maquinaria para plásticos. La fábrica cubre más de 120.000 metros cuadrados y se dedica a producir máquinas de moldeo por inyección de la marca HIGHSUN.
Basada en casi dos décadas de desarrollo enfocado y más de cincuenta años de experiencia dentro de su empresa matriz, HIGHSUN Machinery ha sido reconocida entre los tres principales fabricantes de máquinas de moldeo por inyección en Ningbo y entre los diez principales fabricantes de máquinas de moldeo de plástico en China. La empresa describe su enfoque como una gestión refinada del proceso de producción combinada con un estándar de calidad de fabricación basado en objetivos.
La gama de productos de HIGHSUN abarca máquinas híbridas eléctrico-hidráulicas, máquinas de dos platos, máquinas de alta velocidad, máquinas de uno y dos colores, máquinas BMC y series dedicadas de PET y PVC, con una fuerza de cierre de 98 toneladas a 3000 toneladas. Hay configuraciones personalizadas disponibles para proyectos que quedan fuera de una especificación de catálogo estándar. Como proveedor de máquinas de moldeo por inyección, HIGHSUN describe su filosofía operativa como la búsqueda de la excelencia y la perfección del moldeo, con un enfoque centrado en el cliente que guía las operaciones diarias.
120.000 m² Huella de fábrica
98T a 3.000T Sujeción force range
Los 3 mejores / Los 10 mejores Clasificación en Ningbo / China
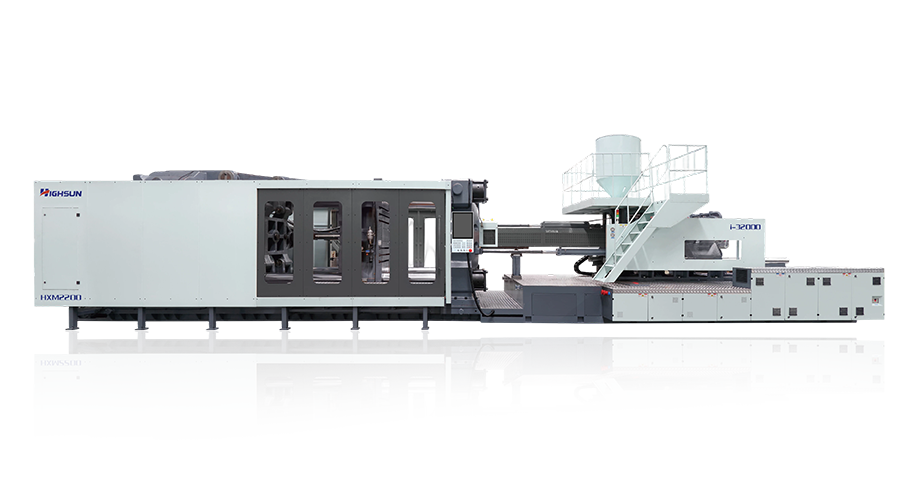
Servomáquina HXM Serie de servomotores híbridos eléctrico-hidráulicos que cubren un amplio rango de tonelaje y están construidos alrededor de un sistema de servoaccionamiento inteligente. Ver serie
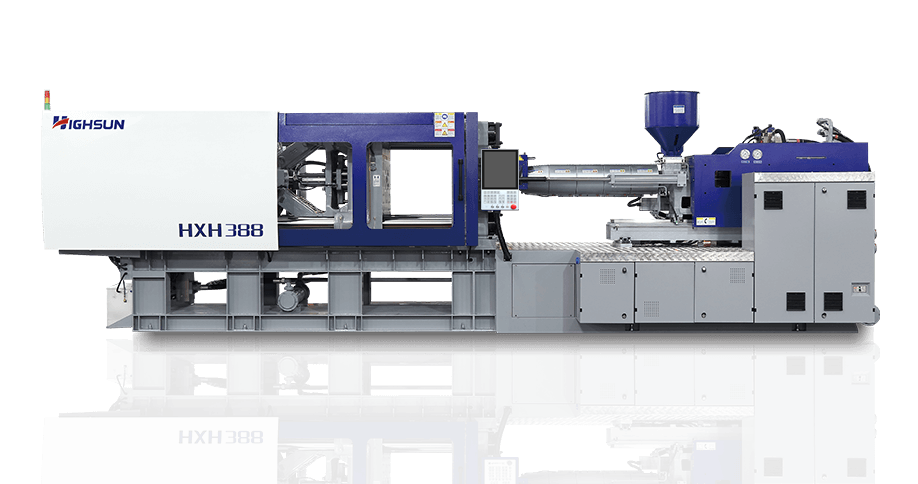
Máquina de alta velocidad HXH Alto-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Ver serie
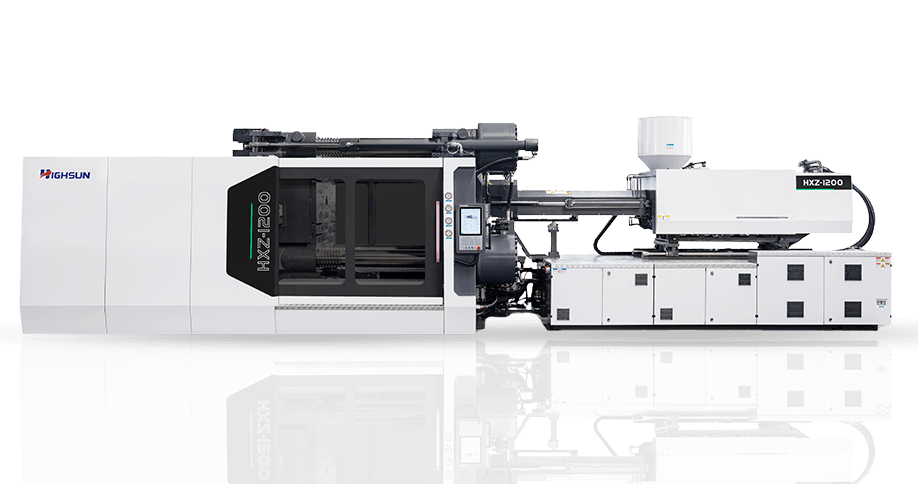
Máquina de dos platos HXZ Serie de dos platos de gran tonelaje diseñada para una estructura compacta y una distribución uniforme de la fuerza de sujeción. Ver serie
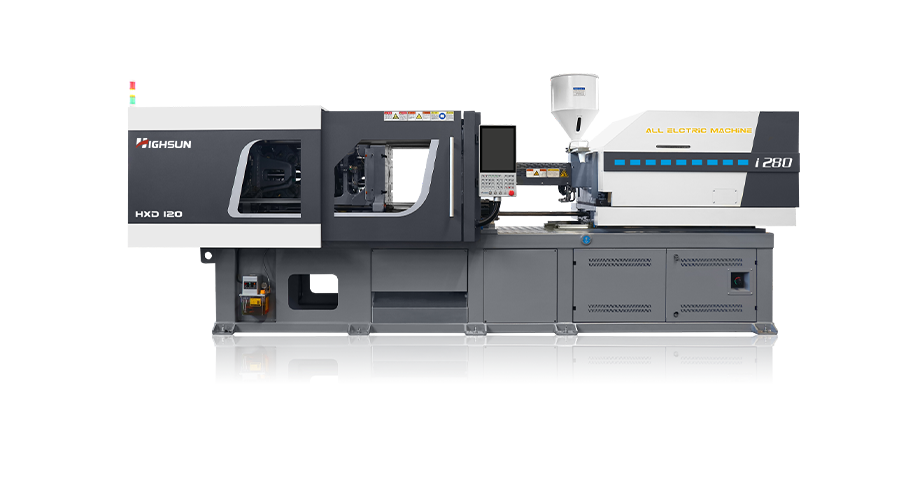
Serie HYD totalmente eléctrica Accionamiento servoeléctrico completo en sujeción, inyección y expulsión para una producción limpia y precisa. Ver serie
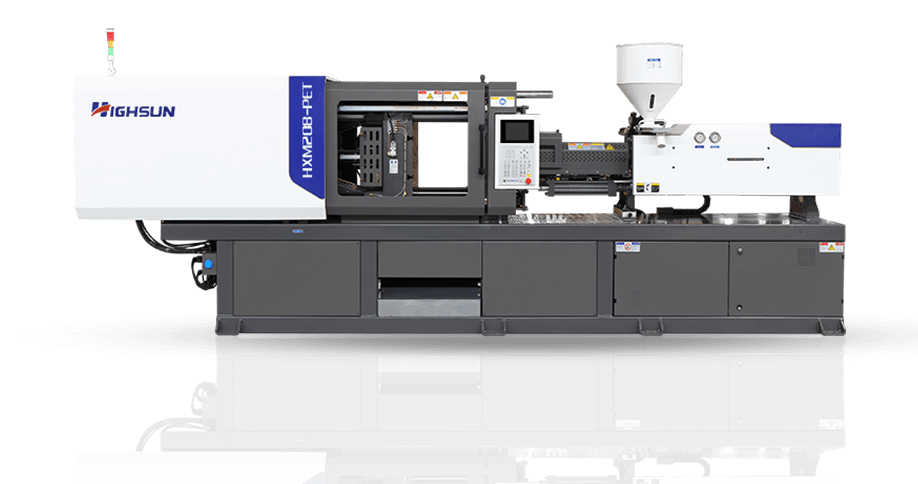
Preforma de PET Machine Serie de PET dedicada diseñada para un enfriamiento rápido y consistencia dimensional en la producción de preformas. Ver serie
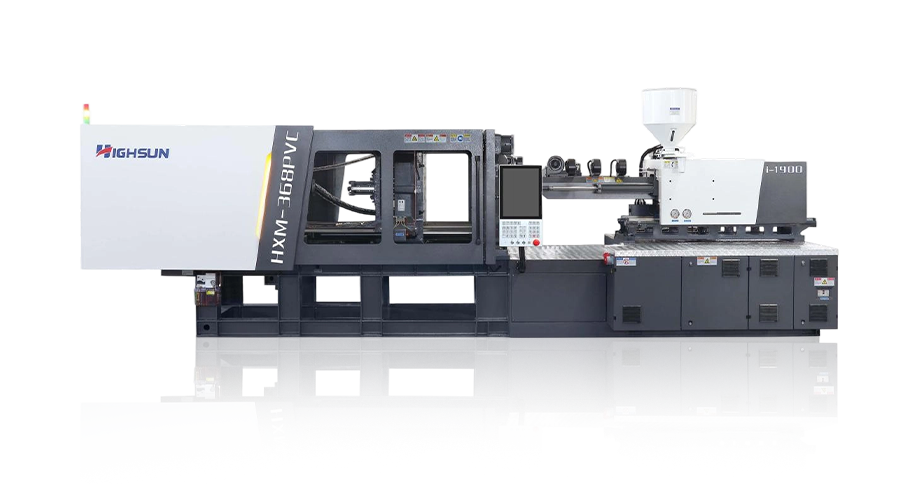
Máquina de moldeo por inyección de PVC Serie dedicada a PVC con componentes resistentes a la corrosión adecuados para accesorios de tuberías y productos relacionados. Ver serie
Preguntas frecuentes
Q1 ¿Qué es una máquina de moldeo por inyección?
Una máquina de moldeo por inyección es un equipo de fabricación que funde resina plástica y la inyecta bajo presión en un molde cerrado, donde se enfría hasta obtener una pieza terminada. Es la pieza central del equipo detrás de la mayoría de los componentes de plástico producidos en masa.
Q2 ¿Cómo funciona una máquina de moldeo por inyección?
Funciona mediante un ciclo repetitivo: el molde se cierra y se sujeta, la resina fundida llena la cavidad, la presión de empaque y mantenimiento compensa la contracción, la pieza se enfría y el molde se abre para que la pieza terminada pueda expulsarse antes de que se repita el ciclo.
Q3 ¿Cuáles son los diferentes tipos de máquinas de moldeo por inyección?
Las categorías comunes incluyen máquinas hidráulicas, máquinas híbridas eléctrico-hidráulicas, máquinas totalmente eléctricas, máquinas de dos platos, máquinas de alta velocidad y máquinas de dos colores, junto con series dedicadas de PET y PVC diseñadas para resinas específicas.
Q4 ¿Cómo elijo una máquina de moldeo por inyección?
Comience a partir de los requisitos de fuerza de sujeción, el tamaño de inyección y la resina de su pieza, luego compárelos con el tipo de accionamiento, el tamaño de la platina y el sistema de control, junto con qué tan bien un proveedor determinado puede satisfacer sus necesidades de automatización y materiales.
Q5 ¿Qué tamaño de máquina de moldeo por inyección necesito?
El tamaño de la máquina generalmente lo establece el área proyectada de su pieza más grande, la presión de la cavidad que requiere su material y el peso de su inyección, por lo que el tamaño correcto depende de las piezas y moldes específicos que planea ejecutar.
Q6 ¿Cuántas toneladas de máquina de moldeo por inyección necesito?
Los requisitos de tonelaje varían ampliamente, desde menos de 100 toneladas para pequeños componentes de precisión hasta varios miles de toneladas para piezas estructurales grandes, por lo que el tonelaje normalmente se calcula por pieza en lugar de asumirse a partir de un promedio general.
P7 ¿Cómo calculo el tonelaje de la máquina de moldeo por inyección?
El tonelaje generalmente se estima multiplicando el área proyectada de la pieza por un factor de presión de cavidad apropiado para la resina, luego agregando un margen de seguridad, un cálculo generalmente confirmado con el fabricante del molde o proveedor de la máquina antes del dimensionamiento final.
P8 ¿Cómo selecciono la unidad de inyección adecuada?
Haga coincidir el tamaño de inyección y la capacidad de plastificación de la unidad de inyección con su pieza más pesada más los canales, luego confirme que el diseño del tornillo se adapta a su resina, ya que el PVC, el PET y los plásticos de ingeniería rellenos de vidrio requieren diferentes configuraciones de tornillo y cilindro.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Carretera del Sur de Yongjiang, distrito de Beilun. Ciudad de Ningbo, 315800, China
