 Español
 English
 русский
 Español
 Português
 عربى

Imagine una bomba dispensadora de jabón con un cuerpo rígido de polipropileno y un botón de TPE suave al tacto. Hace una década, la ruta estándar era moldear los dos componentes por separado y luego encajarlos a presión o pegarlos. Los modos de falla (empuñaduras que se despegan, manijas que se deslizan, doble inventario, mano de obra adicional) son familiares para los ingenieros de producción. Una prensa de moldeo de dos disparos elimina la mayor parte moldeando el núcleo, girando la herramienta y sobremoldeando la empuñadura dentro del mismo ciclo. El problema es que este proceso compacto solo funciona cuando la geometría del molde, el par de materiales y el comportamiento de la máquina se diseñan juntos. Estas pautas marcan la diferencia entre una unión mecánica confiable y un reclamo por delaminación.
Contenido
- 1 ¿Qué es el moldeado de 2 disparos?
- 2 Siete reglas de diseño que deciden el éxito del moldeado
- 2.1 Regla 1: comience con el par de materiales
- 2.2 Regla 2: Mantenga la pared del primer disparo lo suficientemente rígida
- 2.3 Regla 3: Diseñar terrenos de cierre que sobrevivan la presión de inyección
- 2.4 Regla 4: Puerta del segundo tiro paralela a la superficie existente
- 2.5 Regla 5: Cuenta de contracción diferencial y giro
- 2.6 Regla 6: Planificar la secuencia de eyección
- 2.7 Regla 7: Establezca tolerancias teniendo en cuenta la interfaz
- 3 Selección de máquina: adaptación de la prensa al molde
- 4 defectoos comunes y cómo el diseño los previene
- 5 Verificación de la realidad del costo y el tiempo del ciclo
- 6 Preguntas frecuentes
- 6.1 P1: ¿Qué es el moldeado de 2 disparos?
- 6.2 P2: ¿Cuál es la diferencia entre el moldeado en dos disparos y el sobremoldeo?
- 6.3 P3: ¿Qué materiales se pueden utilizar en el moldeo por inyección de dos colores?
- 6.4 P4: ¿La doble inyección es lo mismo que el moldeado 2K?
- 6.5 P5: ¿Cuánto cuesta una máquina de moldeo por inyección de 2 disparos?
- 6.6 P6: ¿Se puede realizar el moldeo en 2 disparos en una máquina de moldeo por inyección estándar?
¿Qué es el moldeado de 2 disparos?
El moldeado de dos disparos, también llamado moldeado de dos componentes, de doble disparo o 2K, utiliza una sola unidad de sujeción pero dos unidades de inyección separadas. En un diseño típico de mesa giratoria, un molde montado sobre una placa giratoria recibe el primer material, lo indexa 180 grados y luego se cierra sobre el segundo cilindro para el segundo disparo. Los dos materiales se solidifican entre sí, formando un enlace químico o mecánico, y la pieza multimaterial se expulsa en el mismo ciclo. Sin manipulación de insertos, sin prensa secundaria, sin adhesivo.
Los diseñadores suelen preguntar si el moldeado en dos disparos es lo mismo que el sobremoldeo. Estrictamente hablando, el sobremoldeo se puede realizar en una máquina estándar transfiriendo un inserto curado a otro molde. El moldeo en dos tiempos es la versión integrada: una máquina, un ciclo, un juego de moldes. Esa distinción es importante a la hora de cotizar, porque las herramientas genuinas de dos disparos suelen ser más caras de construir pero más baratas de operar. un máquina de moldeo por inyección de dos colores implementa este principio con un sistema de control dedicado para ambos barriles y una placa de índice servoaccionada.
Siete reglas de diseño que deciden el éxito del moldeado
Una vez fijado el concepto de la máquina, el diseñador del molde controla el resultado. Estas reglas están ordenadas por la frecuencia de los problemas observados en las auditorías de producción y de clientes.
Regla 1: comience con el par de materiales
La fuerza del vínculo es la primera puerta. Un TPE no sujetará químicamente todos los plásticos de ingeniería. Sobre el polipropileno, la mayoría de los TPE estirénicos forman una unión fuerte; En PBT o nailon, la unión generalmente depende únicamente del enclavamiento mecánico, que es débil al pelarse. Un punto de partida práctico es combinar materiales con temperaturas de fusión similares, aproximadamente entre 40 y 60 °C, para que el segundo disparo no ablande demasiado al primero. Valide siempre con el grado de TPE específico en lugar de una hoja de datos genérica, ya que la dureza y el contenido de aceite cambian significativamente el comportamiento de adhesión.
Fuerza de unión relativa: TPE sobremoldeado sobre sustratos comunes
* Suele requerir una imprimación o tratamiento superficial. Los valores son relativos para la planificación del diseño y se basan en recomendaciones comunes de sobremoldeo de TPE.
Regla 2: Mantenga la pared del primer disparo lo suficientemente rígida
El sustrato del disparo 1 debe permanecer mecánicamente estable mientras el segundo cañón se aprieta contra él. Para la mayoría de los termoplásticos, mantenga la pared mínima de granalla 1 por encima de 1,2 mm; El lenguaje de paredes delgadas se aplica aquí del mismo modo que en el moldeado de una sola pieza. Cuando el segundo material se envuelve alrededor de un borde, mecanice un corte hueco en la geometría del primer disparo. Este bloqueo mecánico protege la unión química y sobrevive a las tensiones de despegado mucho mejor que una interfaz plana.
Regla 3: Diseñar terrenos de cierre que sobrevivan la presión de inyección
Cada línea de sellado entre las dos cavidades debe resistir la segunda presión de inyección. Pistas de cierre de diseño de al menos 3 mm de ancho en el plano de separación, con ángulos de acero perpendiculares a la dirección de cierre. Evite cierres escalonados que permitan que el flash salte desde una esquina desgastada. Si debe colocarse un pasador ciego cerca de la cavidad del segundo disparo, colóquelo dentro de la zona de cierre para que ninguna marca testigo se convierta en un camino de fuga.
Regla 4: Puerta del segundo tiro paralela a la superficie existente
La compuerta para el disparo 2 debe dirigir la masa fundida hacia la cavidad sin erosionar la superficie del primer disparo. La geometría más segura es una puerta submarina o de túnel orientada paralela a la pared existente, de modo que el flujo se deslice sobre el primer material en lugar de incidir perpendicularmente. Entonces la presión del embalaje debe equilibrarse entre las dos compuertas; El análisis del flujo del molde ahora es estándar para verificar ese equilibrio antes de cortar el acero.
Regla 5: Cuenta de contracción diferencial y giro
Los dos materiales se encogen a ritmos diferentes. Un sustrato de ABS rígido puede encogerse alrededor de un 0,5%, mientras que un TPE blando puede encogerse entre un 1,5% y un 2,5%. El material más rígido dicta la dimensión final, pero la tensión residual en la interfaz puede causar deformación en vigas delgadas. Mantenga ángulos de tiro de 1 a 2° en las paredes externas y de 2 a 3° donde el segundo disparo rodea las protuberancias. En piezas de más de 150 mm, agregue entre 0,1 y 0,2° adicionales por cada 100 mm de longitud, ya que un error de índice giratorio en la platina se convierte en una discrepancia visible en el borde más alejado de la cavidad.
Regla 6: Planificar la secuencia de eyección
Los moldes de dos disparos a menudo necesitan una expulsión de dos etapas porque el segundo material se adherirá a un núcleo texturizado. Utilice placas extractoras para el lado con alta adherencia de TPE y mantenga los pasadores centrales escalonados para evitar marcas de succión. El problema mucho más común es rayar la superficie del primer disparo durante la rotación: cada núcleo que debe superar la altura de la segunda cavidad necesita suficiente recorrido antes de que la mesa se indexe. Esto se convierte en un cálculo del tamaño del molde en las primeras etapas del diseño, no en un ajuste en el taller.
Regla 7: Establezca tolerancias teniendo en cuenta la interfaz
Las piezas de varios materiales acumulan tolerancia de dos curvas de contracción diferentes y un mecanismo de índice. Evite especificar tolerancias posicionales estrictas en los límites del material. En su lugar, defina un testigo de despedida permitido en el lado del segundo disparo y diseñe características de acoplamiento que se autoubiquen. Este enfoque se adopta ampliamente en piezas interiores de automóviles, mangos médicos y cubiertas de electrónica de consumo, segmentos que respaldamos a través de áreas dedicadas. ingeniería de aplicaciones .
Selección de máquina: adaptación de la prensa al molde
La elección de la máquina de inyección no es una ocurrencia tardía. Tres parámetros del lado de la máquina afectan directamente el diseño del molde: área proyectada, volumen de inyección y diámetro de la mesa giratoria. Los moldeadores generalmente estiman la fuerza de sujeción requerida sumando el área proyectada de ambas cavidades y aplicando el factor de tonelaje específico del material, luego agregando un margen de seguridad del 10 al 20 %. En segundo lugar, el equilibrio de la unidad de inyección es importante: si la inyección de TPE es de solo 2 a 5 g, la resolución de medición del segundo cañón determina si se puede mantener una repetibilidad de ±0,1 g. En tercer lugar, la mesa giratoria debe limpiar todos los núcleos y correderas durante la indexación; esto a menudo establece el espacio mínimo entre las barras de unión incluso antes de considerar el tonelaje nominal.
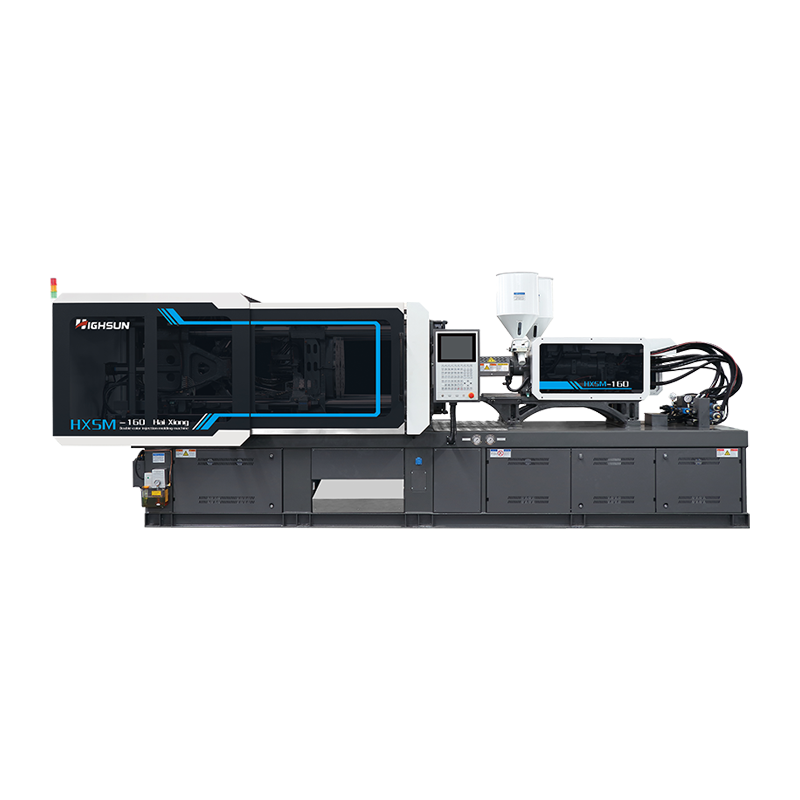 Máquina de moldeo por inyección de dos colores HXS160 para piezas de tamaño mediano Esta máquina de dos disparos con unidades de inyección independientes y una mesa servogiratoria se adapta a fuerzas de sujeción de rango medio, lo que la convierte en un punto de entrada práctico para paneles de control, manijas, tapas y componentes de electrodomésticos. Ver producto →
Para fuerzas de sujeción de entre 160 y 200 toneladas, las máquinas de dos colores especialmente diseñadas, como la HXS160 y la HXS200, ofrecen dos unidades de inyección independientes y una mesa giratoria servosensible. Este se convierte en el punto de partida estándar para paneles de control, manijas, tapas y piezas de electrodomésticos de tamaño mediano. El siguiente cuadro compara la secuencia de producción efectiva de una ruta de inserción de dos pasos y una ruta rotativa de dos disparos en una escala relativa.
Secuencia de producción efectiva: dos pasos frente a dos disparos rotativos
Ruta de dos pasos 100% del tiempo total
Rotativo de 2 disparos ~55% del tiempo total
Composición relativa del ciclo para una pieza de dos materiales de complejidad media. Los ahorros reales dependen del tamaño de la pieza, la refrigeración y el manejo de materiales.
defectoos comunes y cómo el diseño los previene
Incluso un molde de dos disparos bien diseñado puede fallar si se ignora la interacción entre los dos disparos. La siguiente tabla enumera los defectos que aparecen con mayor frecuencia en las auditorías de producción, junto con las acciones correctivas a nivel de máquina y de diseño.
| Defect | Causa raíz probable | Diseño / Reparación de máquinas |
|---|---|---|
| Marcas de flujo en la superficie del primer disparo. | El segundo disparo erosiona el sustrato con alto cizallamiento. | Reducir la velocidad de inyección del segundo disparo; reorientar la puerta paralela a la pared |
| Destello en el límite del material | Zona de cierre demasiado estrecha o fuerza de sujeción demasiado baja | Ampliar las zonas de cierre hasta al menos 3 mm; verificar el tonelaje de sujeción en el tiro 2 |
| Delaminación / pelado | Par químicamente incompatible sin bloqueo mecánico | Cambie a un par compatible o agregue cortes empotrados |
| Huecos o marcas de hundimiento | Secciones gruesas en cualquiera de las tomas que se encogen de manera no uniforme | Quite el núcleo de las paredes pesadas; mantener un espesor de pared nominal uniforme |
| Discrepancia de índice | Error de indexación de la mesa giratoria o contracción diferencial | Calibrar la repetibilidad del índice; agregar espacio libre en las características de acoplamiento |
| Marcas testigo en la cara visible | Colocación del eyector bajo el segundo disparo. | Mueva los pasadores a las zonas de cierre o use una placa extractora |
Verificación de la realidad del costo y el tiempo del ciclo
En la etapa de cotización, muchos compradores comparan el costo por cavidad de las herramientas de dos disparos con el de una herramienta de un solo disparo. La respuesta honesta es que las herramientas de dos disparos cuestan más porque contienen dos juegos completos de cavidades, dos sistemas de compuerta y una disposición de cierre mucho más precisa. El costo total de propiedad generalmente favorece el moldeo en dos disparos cuando el volumen anual excede aproximadamente las 50 000 unidades y el proceso alternativo incluye un paso de ensamblaje manual o automatizado. Los ahorros secundarios (menos mano de obra, sin pegamento, sin rechazos de posicionamiento, sin segundo historial de calentamiento) a menudo cubren la prima de herramientas dentro del primer año de producción.
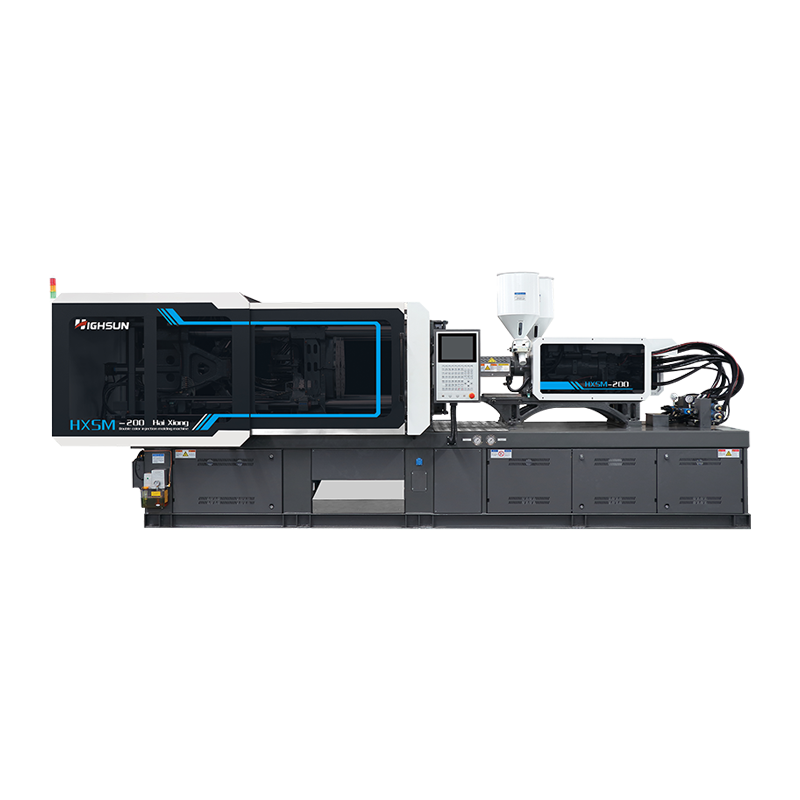 Máquina de moldeo por inyección servo de dos colores y ahorro de energía HXS200T Con mayor tonelaje, mayor volumen de disparo y platina más grande, este modelo admite piezas más pesadas y suaves al tacto y diseños de dos cavidades, mientras que su servoaccionamiento y sus cilindros dobles permiten un moldeo eficiente de múltiples materiales. Ver producto →
Para piezas de más de 20 g o con una gran superficie suave al tacto, la HXS200 ofrece el espacio libre de volumen de disparo y el tamaño de platina para manejar diseños más grandes de una o dos cavidades. También admite el mayor tonelaje requerido cuando el área proyectada del segundo disparo se acerca al límite de sujeción.
Preguntas frecuentes
P1: ¿Qué es el moldeado de 2 disparos?
El moldeo en dos disparos, también llamado moldeo por inyección de dos componentes o dos colores, es un proceso en el que se inyectan dos plásticos diferentes en un molde giratorio dentro de un solo ciclo. El resultado es una pieza multimaterial unida que no necesita ensamblaje secundario.
P2: ¿Cuál es la diferencia entre el moldeado en dos disparos y el sobremoldeo?
El sobremoldeo generalmente aplica un segundo material sobre un sustrato preformado que ha sido moldeado por separado o transferido entre herramientas. El moldeo de dos disparos realiza ambas inyecciones en un ciclo de máquina utilizando una placa índice, lo que proporciona una mayor precisión posicional y un tiempo de ciclo más corto.
P3: ¿Qué materiales se pueden utilizar en el moldeo por inyección de dos colores?
Se puede utilizar cualquier par de termoplásticos o elastómeros termoplásticos de grado de inyección que tenga una compatibilidad aceptable en estado fundido. Los pares comunes son PP con TPE, ABS con TPC, PC con TPE, PA con TPE tratado con imprimación y PMMA con TPE para productos de consumo de tacto suave.
P4: ¿La doble inyección es lo mismo que el moldeado 2K?
Sí. La doble inyección, el moldeo 2K, el moldeo de dos componentes y el moldeo de dos disparos describen la misma familia de procesos que utilizan dos cilindros de inyección y un molde giratorio. Algunos proveedores utilizan "biinyección" para el mismo concepto.
P5: ¿Cuánto cuesta una máquina de moldeo por inyección de 2 disparos?
La inversión inicial es mayor que la de una prensa de un solo disparo con la misma fuerza de cierre porque la máquina incluye dos cilindros, una mesa giratoria y controles más complejos. La diferencia de costos generalmente se justifica eliminando pasos de ensamblaje, reduciendo el trabajo del ciclo y mejorando la consistencia de las piezas.
P6: ¿Se puede realizar el moldeo en 2 disparos en una máquina de moldeo por inyección estándar?
No. Una máquina estándar de un solo cilindro no puede inyectar dos materiales en un ciclo sin un paso separado de moldeo por inserción. El verdadero moldeo de 2 disparos requiere una prensa de dos disparos especialmente diseñada con dos unidades de inyección y una platina giratoria o móvil.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Carretera del Sur de Yongjiang, distrito de Beilun. Ciudad de Ningbo, 315800, China
