 Español
 English
 русский
 Español
 Português
 عربى

En un ciclo típico de moldeo por inyección de 25 a 35 segundos, el enfriamiento consume más de la mitad del tiempo, mientras que el llenado suele representar alrededor del 5 por ciento. Sin embargo, las piezas que se desechan en el suelo rara vez se desechan porque el enfriamiento fue demasiado breve. Los disparos cortos, las marcas de hundimiento, el flash y la deformación se remontan al llenado y embalaje casi siempre.
Así que aquí está la versión corta antes del detalle. El paso del llenado al envasado debe realizarse mediante posición, no mediante temporizador. Empacar y sostener no son el mismo trabajo, y una vez que la puerta se congela, la presión adicional de empaque no le sirve para nada. Y el tiempo de enfriamiento aumenta aproximadamente con el cuadrado del espesor de la pared, lo que significa que cambiar la pieza es mejor que cambiar los parámetros.
El resto de este artículo recorre las cuatro etapas en orden, marca los números que vale la pena escribir en la hoja de configuración y señala dónde la capacidad de la máquina realmente decide si la ventana de su proceso es amplia o estrecha.
Contenido
- 1 Adónde va realmente el tiempo del ciclo
- 2 Llenado: el camino importa más que la velocidad
- 3 Empacar y guardar: dos palabras para dos trabajos diferentes
- 4 Refrigeración: el bloque más grande, con menor margen de maniobra
- 5 Donde la propia máquina decide el resultado
- 6 Qué escribir en la hoja de configuración
- 7 Preguntas frecuentes
Adónde va realmente el tiempo del ciclo
Comience con el presupuesto de tiempo. Las proporciones siguientes reflejan la estructura común de un ciclo de moldeo por servoinyección de uso general. Los números reales cambian según el espesor de la pared, el diseño de enfriamiento del molde y el material, pero la forma general rara vez cambia.
La lectura útil es esta. El enfriamiento ocupa la mayor parte del ciclo, pero ofrece un rango estrecho de ajuste una vez que se fijan el molde y el material. El llenado es una fracción del tiempo, pero fija dónde aterrizan las líneas de soldadura, si la pieza hace cortocircuito y cuánta tensión interna se acumula. El empaque y la retención se ubican en el medio, toman poco tiempo y son las configuraciones más fáciles de equivocar.
Llenado: el camino importa más que la velocidad
En principio, el llenado es sencillo. El tornillo avanza y empuja la masa fundida hacia la herramienta. El parámetro que realmente gobierna la calidad no es la configuración de la velocidad de inyección en la pantalla, es la velocidad del frente de fusión, la velocidad a la que el frente de flujo avanza a través de la cavidad.
El mismo perfil de velocidad de inyección produce velocidades de corte muy altas en canales estrechos y se ralentiza notablemente en secciones gruesas. Cuanto más delgada es la parte, más pronunciada se vuelve la extensión. En el trabajo de paredes delgadas, el llenado es esencialmente una etapa de ir o no, y una pequeña caída en la velocidad del frente de fusión es la diferencia entre una pieza completa y una pieza corta. Los requisitos para este tipo de trabajo están establecidos en el página de aplicación de productos de pared delgada .
De aquí se desprende el orden práctico de instalación. Primero fije la velocidad del frente de fusión, luego verifique si el frente de flujo llega a todos los extremos al mismo tiempo y solo entonces recorte los segmentos de velocidad de inyección individuales.
El final del relleno debe fijarse con el mismo cuidado. La práctica industrial común es colocar el cambio de velocidad a presión entre un 95 y un 98 por ciento de llenado de la cavidad, activado por la posición y no por el tiempo. Cambie demasiado pronto y las últimas regiones en llenar nunca se recargarán, por lo que las marcas de hundimiento aparecerán lejos de la puerta. Cambie demasiado tarde y el tornillo seguirá empujando contra una cavidad ya llena, lo que aumenta la carga de sujeción y produce destellos.
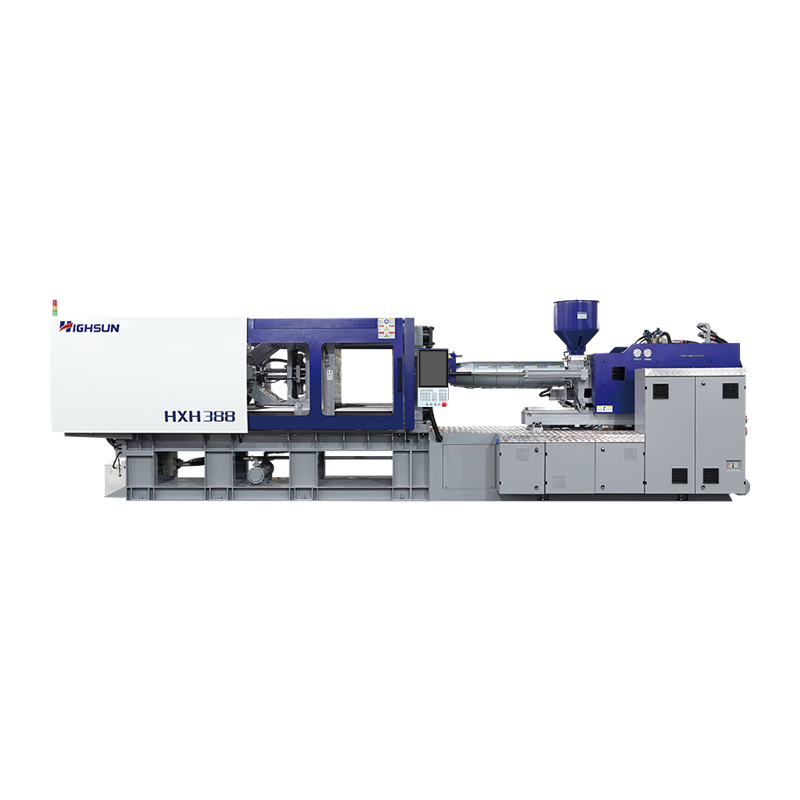 HXH388 Máquina de moldeo por inyección de alta velocidad de 388 toneladas para piezas de pared delgada Una máquina HXH de alta velocidad de 388 toneladas con una velocidad de inyección de 480 mm/s, adecuada para piezas de paredes delgadas y exigentes relación longitud-espesor del flujo donde las unidades hidráulicas estándar pueden quedarse cortas. Ver producto →
En piezas delgadas y de flujo largo, la ventana de llenado se estrecha bruscamente. Es por eso que una máquina de alta velocidad no es simplemente una mejor opción para esos trabajos sino un requisito. Una unidad hidráulica estándar no puede acelerar la unidad de inyección lo suficientemente rápido y la velocidad del frente de fusión nunca se estabiliza donde la establece. La misma lógica se aplica a piezas con relaciones exigentes entre longitud y espesor del flujo.
Empacar y guardar: dos palabras para dos trabajos diferentes
En muchos textos, el embalaje y la conservación se tratan como una sola etapa. Dentro de la fase de presión describen dos tareas distintas, y confundirlas es lo que produce tiempos de espera demasiado largos y misteriosos defectos en las piezas.
El embalaje se realiza mientras la puerta aún está abierta. El tornillo continúa hacia adelante y empuja masa fundida adicional hacia la cavidad para compensar la contracción volumétrica que se produce cuando el plástico se enfría. Esta acción tiene un plazo estricto, porque una vez que se sella la puerta, no puede entrar más material.
Retener es lo que sucede después de que la puerta se congela. La presión se mantiene, no para agregar material sino para mantener la pieza dimensionalmente bloqueada mientras continúa enfriándose, de modo que no pueda retroceder ni deformarse durante la expulsión. Los dos comparten un ajuste de presión pero tienen propósitos completamente diferentes.
El error más común en el taller es establecer el tiempo de empaque mucho más allá del tiempo de congelación de la puerta, suponiendo que un poco de presión adicional es un margen de seguridad. Ese tiempo extra no añade nada, quema energía, aumenta la tensión interna y puede romper piezas durante la expulsión.
La traza de presión de la cavidad hace visible la secuencia. La presión aumenta abruptamente durante el llenado, alcanza su punto máximo cerca del punto de conmutación, se mantiene aproximadamente plana mientras la compuerta permanece abierta, luego comienza a disminuir una vez que la compuerta se sella y continúa decayendo a través del enfriamiento hasta que se abre el molde.
¿Cómo se encuentra el tiempo de congelación de la puerta? El método del peso es el más confiable. Ejecute una serie de piezas con tiempos de empaque cada vez mayores, pese cada una e identifique el punto donde el peso de la pieza deja de aumentar. Eso es un congelamiento de puerta. Es suficiente establecer un tiempo de embalaje cercano a ese valor. Cualquier cosa más es simplemente esperar.
Refrigeración: el bloque más grande, con menor margen de maniobra
El enfriamiento se realiza desde el extremo del empaque hasta que la pieza esté lo suficientemente rígida como para ser expulsada. Por lo general, representa entre el 55 y el 65 por ciento del ciclo, razón por la cual todos los esfuerzos por acortar el tiempo del ciclo finalmente terminan aquí.
Pero el enfriamiento obedece a una relación física que no se puede negociar. La fórmula de estimación del tiempo de enfriamiento ampliamente utilizada hace que el tiempo sea proporcional al cuadrado del espesor de la pared. Duplique la pared y el enfriamiento tardará aproximadamente cuatro veces más. Una vez que se arreglan el molde y el material, queda una lista bastante corta de cosas que realmente puedes cambiar.
Las variables que aún vale la pena ajustar son estas:
- Diseño del circuito de refrigeración y caudal. El agua debe permanecer turbulenta dentro de los canales, porque la transferencia de calor cae bruscamente una vez que el flujo se vuelve laminar.
- Diferencia de temperatura del refrigerante entre la entrada y la salida. Una gran dispersión suele significar un flujo insuficiente o una línea parcialmente bloqueada.
- Uniformidad de temperatura del molde. Un parche caliente localmente produce marcas de hundimiento y deformación antes de que la temperatura general del molde se convierta en un problema.
- Temperatura de eyección. Expulsar demasiado pronto deforma la pieza después de que sale del molde; esperar demasiado cuesta tiempo de ciclo en vano.
La plastificación se superpone con el enfriamiento. El tornillo recupera material mientras la pieza se enfría, por lo que la recuperación del tornillo normalmente no se suma al ciclo, a menos que el tornillo funcione tan lentamente que la recuperación dure más que el enfriamiento y se convierta en el nuevo cuello de botella.
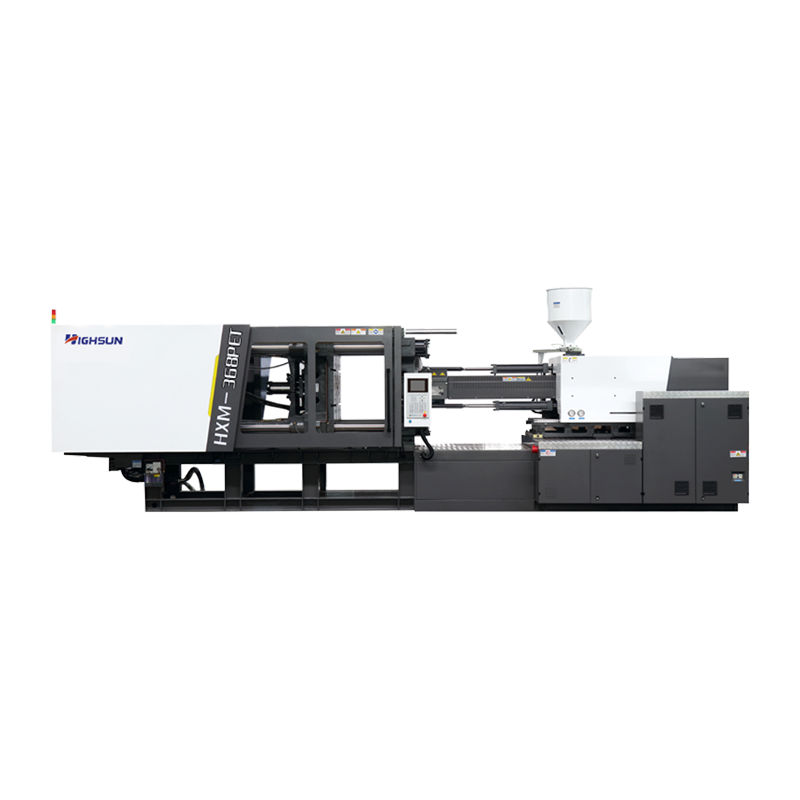 HXM368-PET Máquina de moldeo por inyección de preformas de PET de 368 toneladas Una máquina híbrida de preformas de PET de 368 toneladas con tornillo de 85 mm y un tamaño de granalla de PET de 2632 g, relevante cuando el enfriamiento y las secciones irregulares de las paredes afectan a las preformas. Ver producto →
En un producto como una preforma de PET, donde la pared es delgada pero la base es gruesa, el control de enfriamiento se vuelve inusualmente sensible. Las secciones desiguales de la pared alcanzan su estado de fraguado en diferentes momentos, y simplemente extender el enfriamiento no elimina la deformación. La solución radica en la distribución de la temperatura de la cavidad en conjunto con el perfil del empaque.
Donde la propia máquina decide el resultado
Al observar las cuatro etapas en conjunto, la capacidad de la máquina ayuda en dos aspectos más que en cualquier otro lugar: la velocidad de respuesta durante el llenado y la precisión de la presión de circuito cerrado durante el empaque y la retención.
El llenado exige que la unidad de inyección alcance su velocidad establecida en un recorrido muy corto y la mantenga a medida que avanza el frente de flujo. Una respuesta hidráulica lenta produce un frente de fusión errante y las piezas de paredes delgadas sufren primero. El servoaccionamiento marca una diferencia visible aquí, no tanto en el consumo de energía como en si realmente se entrega el perfil de velocidad ordenado.
El empaquetamiento exige una transición limpia hacia la presión y un circuito cerrado estable después. Si el control de presión oscila, la presión de la cavidad oscila con él y la consistencia del peso de la pieza se degrada.
Esto no es tanto una clasificación como una imagen de compensaciones. Las máquinas totalmente eléctricas son líderes en precisión y uso de energía, pero conllevan mayores costos de compra y mantenimiento. El servohidráulico se encuentra en el punto de equilibrio para la mayoría de los trabajos generales. Las máquinas de bomba fija todavía tienen sentido cuando el presupuesto es ajustado y las exigencias de velocidad y precisión son modestas.
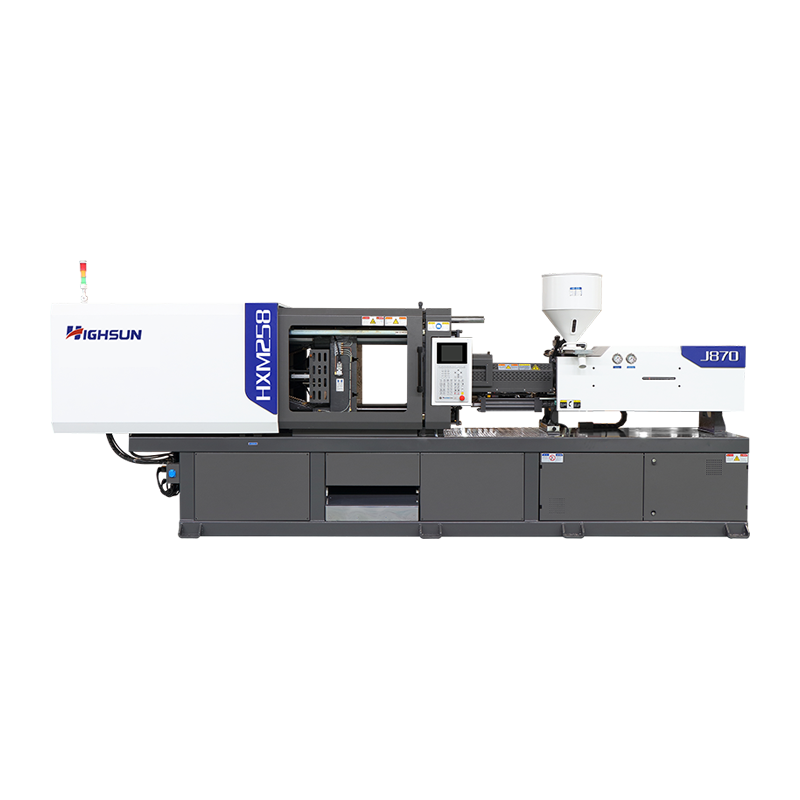 HXM258-I Máquina de moldeo por inyección servo de 258 toneladas para producción a pequeña escala Una máquina servohidráulica de 258 toneladas posicionada para producción a pequeña escala; su equilibrio entre eficiencia y costo se adapta al trabajo general donde el embalaje estable y la consistencia dimensional son importantes. Ver producto →
Para productos como los componentes de automoción, donde se vigila de cerca la consistencia dimensional, la presión estable durante el embalaje suele ser más importante que la velocidad de llenado en bruto. Ese patrón se muestra claramente en aplicaciones de piezas automotrices , donde la desviación dimensional entre disparos es la principal causa de rechazo.
Qué escribir en la hoja de configuración
Cada etapa aporta uno o dos números que pertenecen a la hoja. La siguiente tabla recoge los que tienen más peso.
| etapa | Parámetro a registrar | Dirección o rango | Por qué es importante |
|---|---|---|---|
| Llenado | Velocidad del frente de fusión | Establecer por material y espesor de pared. | Controla la velocidad de corte, la posición de la línea de soldadura y si la pieza se llena o no. |
| Llenado | Posición de conmutación V/P | Relleno de cavidad del 95 al 98 por ciento | Evita disparos cortos en un extremo y flash en el otro. |
| Embalaje | Embalaje pressure | Aproximadamente del 50 al 80 por ciento de la presión máxima de inyección | Compensa la contracción mientras la puerta aún está abierta |
| Embalaje | Embalaje time | Confirmado por el método del peso parcial. | Cualquier cosa más allá del congelamiento de la puerta agrega estrés en lugar de material. |
| Enfriamiento | Temperatura de entrada y salida del refrigerante | Una diferencia pequeña y constante a lo largo del circuito. | Una brecha cada vez mayor indica canales bloqueados o de tamaño insuficiente |
| Enfriamiento | Temperatura de eyección | Debajo del punto donde la pieza mantiene su forma. | La expulsión demasiado caliente provoca deformaciones y marcas de expulsión. |
Trate los rangos solo como orientación. Para cualquier producto específico, tres pruebas resolverán el proceso: una para encontrar el punto final de llenado, otra para encontrar la congelación de la puerta por peso y otra para confirmar la temperatura de expulsión. Con esos tres puntos de datos, los parámetros para las cuatro etapas encajan.
Preguntas frecuentes
P1. ¿Qué etapa de moldeo por inyección lleva más tiempo?
Enfriamiento, in most cases. It typically accounts for 55 to 65 percent of the cycle, so any serious attempt at cycle time reduction starts there.
P2. ¿Cuál es la diferencia entre empacar y sostener?
El embalaje agrega material mientras la puerta está abierta. La retención mantiene la presión después de que la compuerta se congela, por lo que la pieza no puede retroceder durante el enfriamiento.
P3. ¿Por qué aparecen marcas de hundimiento incluso después de un tiempo de embalaje prolongado?
Una vez que la compuerta se congela, la presión adicional del empaque no puede empujar más fundido hacia adentro. Las marcas de hundimiento generalmente indican una presión de retención insuficiente o un enfriamiento desigual.
P4. ¿Cómo se puede acortar el tiempo de enfriamiento en el moldeo por inyección?
Mantenga el flujo de refrigerante turbulento, equilibre la temperatura del molde y reduzca el espesor de la pared donde el diseño lo permita. El espesor de la pared tiene el mayor efecto individual.
P5. ¿Dónde se debe establecer el punto de conmutación V/P?
Por posición, entre el 95 y el 98 por ciento de llenado de la cavidad. La conmutación basada en el tiempo varía con la viscosidad del material y produce piezas inconsistentes.
P6. ¿El tiempo de enfriamiento afecta la deformación de las piezas moldeadas?
Sí. El enfriamiento desigual crea una contracción diferencial en toda la pieza. Extender el enfriamiento por sí solo rara vez soluciona el problema; El equilibrio de temperatura de la cavidad generalmente lo hace.
 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Carretera del Sur de Yongjiang, distrito de Beilun. Ciudad de Ningbo, 315800, China
