 Español
 English
 русский
 Español
 Português
 عربى

Contenido
- 1 En resumen, qué hace una máquina de moldeo por inyección de plástico
- 2 Partes principales de un Máquina de moldeo de plástico
- 3 El proceso de moldeo por inyección de plásticos paso a paso
- 4 Tipos de máquinas de moldeo de plástico por accionamiento y estructura
- 5 Serie de máquinas de moldeo por inyección Highsun de un vistazo
- 6 Cómo dimensionar la fuerza de sujeción y el volumen del disparo
- 7 Guía de procesamiento de moldeo por inyección de polietileno y PEAD
- 8 Proceso de fabricación de moldes de inyección
- 9 Directrices de moldeo por inyección para el diseño de piezas
- 10 Postprocesamiento de moldeo por inyección
- 11 Uso de energía y mantenimiento de rutina
- 12 Dónde se utilizan las máquinas de moldeo de plástico industriales
- 13 Problemas comunes de moldeo y primeras comprobaciones
- 14 Elegir un proveedor de máquinas de moldeo de plástico
- 15 Preguntas frecuentes
- 15.1 P1. ¿Cuáles son los 5 pasos del moldeo por inyección?
- 15.2 P2. ¿Existe una versión PDF de la Guía de diseño de moldeo por inyección disponible?
- 15.3 P3. ¿Cuáles son las reglas y pautas típicas para el moldeo por inyección?
- 15.4 P4. ¿Cómo funciona el moldeo por inyección paso a paso?
- 15.5 P5. ¿Cuál es la diferencia entre una máquina de moldeo de plástico y el propio molde?
- 15.6 P6. ¿Cómo elijo el tonelaje de una máquina de moldeo por inyección?
- 15.7 P7. ¿Cuándo es una máquina totalmente eléctrica una mejor opción que una hidráulica?
- 15.8 P8. ¿Por qué se debe secar el PET antes de moldearlo?
- 15.9 P9. ¿Cuánto dura un ciclo típico de moldeo por inyección?
- 15.10 P10. ¿Se puede personalizar una máquina de moldeo de plástico?
En resumen, qué hace una máquina de moldeo por inyección de plástico
Una máquina de moldeo por inyección de plástico derrite gránulos de plástico, empuja la masa fundida dentro de un molde de acero cerrado bajo presión controlada, la sostiene mientras se enfría y luego abre el molde para expulsar una pieza terminada. Cada máquina de moldeo de plástico, cualquiera que sea su tamaño o tipo de accionamiento, repite este mismo ciclo de sujetar, inyectar, sujetar, enfriar y expulsar. Lo que cambia de una máquina a otra es cómo se genera la fuerza, con qué precisión se controla cada movimiento y qué tan grande es la pieza que puede transportar la máquina.
Esta guía cubre los conceptos básicos del moldeo por inyección de plástico, las partes principales de una máquina de moldeo de plástico, el proceso de moldeo por inyección de plástico desde el pellet hasta la pieza empaquetada y la forma en que se comparan las diferentes familias de máquinas. También cubre el dimensionamiento de la fuerza de sujeción, los ajustes de resina para polietileno y otros materiales, la fabricación de moldes, el posprocesamiento, el mantenimiento y la resolución de problemas. Una pregunta frecuente completa cierra el artículo.
98T a 3000T Rango de fuerza de sujeción de la línea de máquinas de moldeo por inyección Altosun
5 etapas Sujetar, inyectar, sujetar, enfriar y expulsar en cada ciclo de moldeo
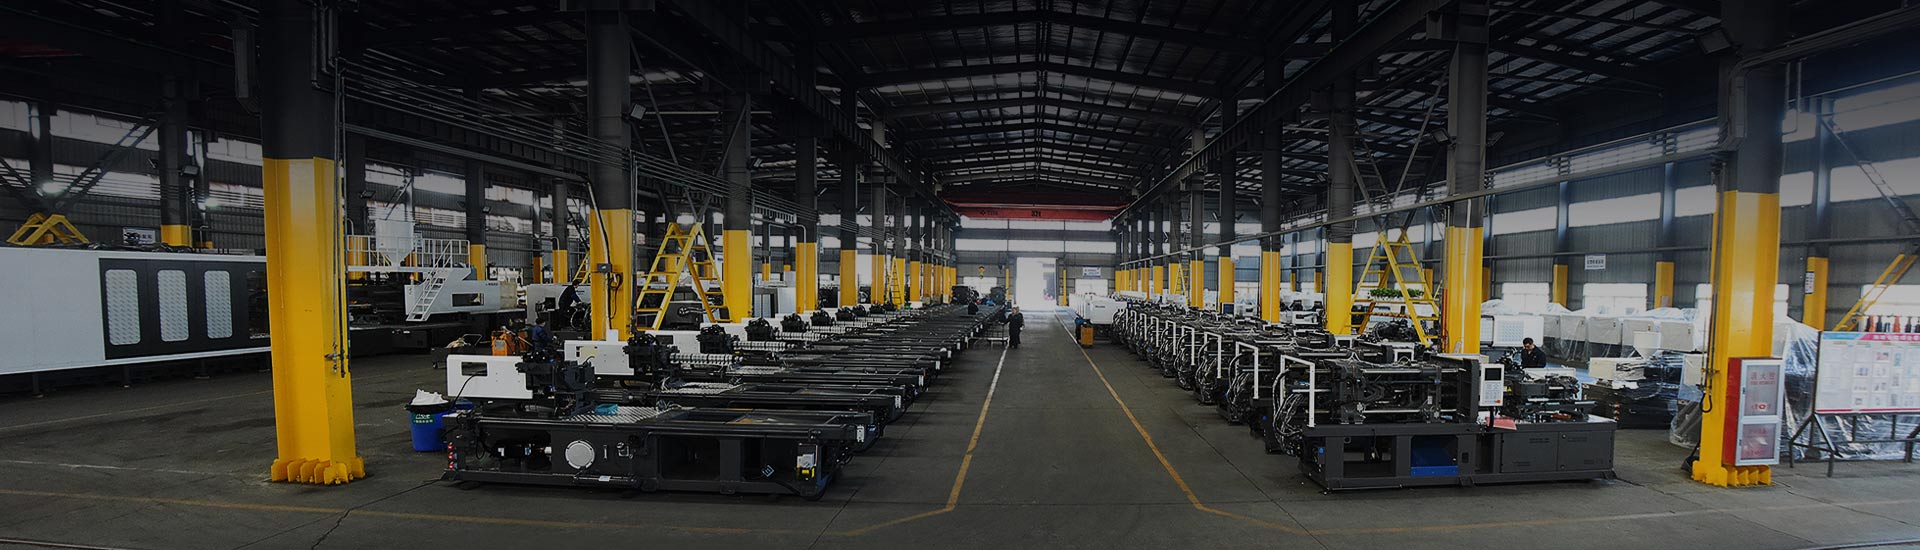
120000 metros cuadrados Área de fábrica de Ningbo Altosun Plastic Machinery
Ningbo Altosun Plastic Machinery Co., Ltd. tiene su sede en el Parque Científico y Tecnológico de Beilun en Ningbo, China, un área a menudo llamada la capital de la maquinaria para plásticos. La empresa fabrica máquinas de moldeo por inyección de la marca HIGHSUN, tiene aproximadamente 20 años de historia de desarrollo propio y se basa en más de 50 años de experiencia en su empresa matriz. Su serie incluye máquinas híbridas eléctricas y de aceite, de dos platos, de alta velocidad, de doble color sin mezclar, de doble color mezclado, BMC, mascota y PVC, y suministra soluciones personalizadas.
Partes principales de un Máquina de moldeo de plástico
Una máquina de moldeo de plástico industrial tiene dos mitades de trabajo unidas por un marco: la unidad de sujeción que mantiene cerrado el molde y la unidad de inyección que funde y suministra la resina. Un sistema de accionamiento y un controlador coordinan ambas mitades. El siguiente diagrama muestra una vista simplificada con las cinco áreas de las que hablan la mayoría de los compradores y operadores.
Piezas y sus trabajos.
- Tolva y secadora: sostiene los pellets y los introduce en el cañón. Las resinas sensibles a la humedad como el mascota necesitan un secador delante de la tolva.
- Barril y tornillo: el tornillo gira para transportar, comprimir y fundir la resina, luego avanza como un émbolo para inyectarla. Las bandas calefactoras a lo largo del cañón establecen las zonas de temperatura.
- Molde: una herramienta de acero con cavidades que dan forma a la pieza, canales de enfriamiento que eliminan el calor y un sistema de expulsión que empuja la pieza hacia afuera.
- Unidad de sujeción: platos, barras de unión y un mecanismo de palanca o de dos platos que mantienen el molde cerrado contra la presión de inyección.
- Unidad y controlador: una bomba hidráulica con servomotor, un accionamiento eléctrico o un híbrido de ambos, gestionados por un controlador que registra y repite los ajustes del proceso.
El proceso de moldeo por inyección de plásticos paso a paso
Los pasos del proceso de fabricación de piezas moldeadas por inyección siguen un orden. Comprender cada paso hace que sea más fácil ajustar una máquina de inyección de plástico y encontrar la causa de un defecto cuando aparece.
- Preparación de materiales. Los pellets se secan cuando la resina lo requiere y se cargan en la tolva junto con un masterbatch de color o aditivo si es necesario.
- Reprimición. El plato móvil cierra el molde y la unidad de cierre genera la fuerza de sujeción. Muchas máquinas reducen la velocidad justo antes de cerrarse para proteger la superficie del molde.
- Inyección. El tornillo avanza y llena las cavidades. La velocidad y la presión generalmente se perfilan en varias etapas para evitar chorros y marcas de quemaduras.
- Embalaje y tenencia. La presión se mantiene mientras la compuerta se congela para que el derretimiento adicional pueda compensar la contracción. Esta etapa controla las marcas de hundimiento y el peso de la pieza.
- Enfriamiento y plastificación. La pieza se enfría dentro del molde mientras el tornillo gira hacia atrás y prepara el siguiente disparo. El enfriamiento suele ser la parte más larga del ciclo.
- Expulsión. El molde se abre y los pasadores o placas expulsores liberan la pieza, a menudo hacia un robot o un transportador.
Referencia de tiempo de ciclo. La documentación de producto de Highsun para máquinas de preformas de mascota proporciona un ciclo típico de 6 a 20 segundos por disparo, dependiendo del número de cavidades, el diseño de enfriamiento del molde y el tonelaje de la máquina. Las piezas de paredes gruesas en otras resinas suelen durar más porque el tiempo de enfriamiento aumenta rápidamente con el espesor de la pared.
Tipos de máquinas de moldeo de plástico por accionamiento y estructura
La máquina de moldeo de plástico adecuada depende del tamaño de la pieza, la tolerancia, el material y el perfil energético de la planta. La tabla enumera las familias principales, seguidas de un gráfico de radar que compara tres de ellas en cinco características.
| familia de máquinas | fuente de fuerza | Fuerza típica | Uso típico |
|---|---|---|---|
| Palanca servohidráulica | Servomotor con bomba hidráulica. | Uso equilibrado de velocidad, fuerza y energía. | Artículos para el hogar, electrodomésticos, repuestos en general. |
| Totalmente eléctrico | Servomotores con husillos de bolas | Precisión de posicionamiento, funcionamiento limpio | Electrónica, medicina, piezas de precisión. |
| Híbrido | Inyección eléctrica con pinza hidráulica. | Inyección rápida con sujeción fuerte. | Piezas de embalaje y paredes delgadas |
| dos platos | Sujeción hidráulica directa | Longitud compacta, fuerza uniforme en moldes grandes | Paneles de automoción, cajas, carcasas grandes. |
| bicolor | Dos unidades de inyección con plato giratorio. | Dos materiales o colores en un ciclo | Empuñaduras suaves al tacto, cubiertas multicolores |
Las puntuaciones más altas se sitúan más alejadas del centro. El gráfico muestra por qué ninguna máquina de inyección de moldes de plástico se adapta a todos los trabajos: una máquina totalmente eléctrica obtiene una puntuación alta en precisión y funcionamiento limpio, pero baja para piezas muy grandes, mientras que una máquina de dos placas obtiene una puntuación alta para moldes grandes y moderada en velocidad y precisión.
Serie de máquinas de moldeo por inyección Highsun de un vistazo
Las siguientes tarjetas resumen cuatro series de la página del producto Highsun. Los detalles provienen de las descripciones de las series del propio fabricante, así que confirme las especificaciones exactas para un modelo determinado con el proveedor antes de planificar una línea.

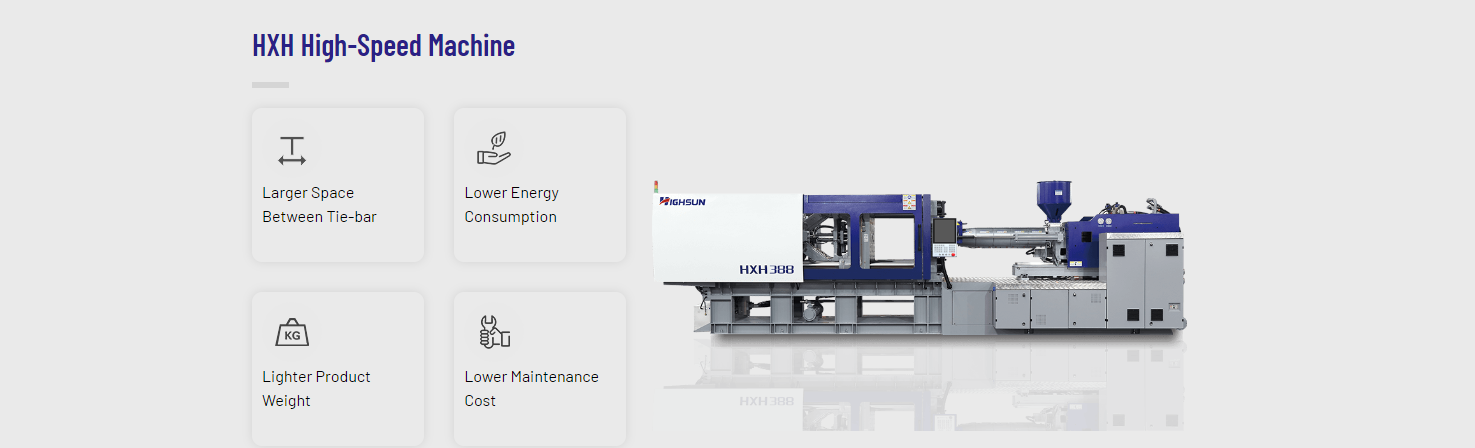
Servomáquina HXM
Una máquina de inyección de plástico servoaccionada varía de 98T a 2500T, con un sistema de placa de alta rigidez tipo T y guías lineales completas que Highsun enumera con una precisión de posicionamiento repetido de 0,01 mm.
Ver serie HXM
Máquina de dos platos HXZ
Un diseño compacto de gran tonelaje para productos de cavidades profundas, con fuerza de sujeción directa y distribuida uniformemente. Los modelos enumerados en la página de la serie van desde 800T hasta 2400T.
Ver serie HXZ
Serie HYD totalmente eléctrica
Control total del servomotor para un posicionamiento preciso, una respuesta rápida y un área de producción más limpia. Highsun incluye protección de sujeción de baja presión para ayudar a prolongar la vida útil del molde.
Ver serie HYD
Máquina de preformas de PET
Construido alrededor de PET con un tornillo L/D más largo, un circuito de enfriamiento dedicado y un sistema de expulsión más fuerte para moldes de preformas de múltiples cavidades. Los modelos listados van desde 208T hasta 558T.
Ver serie PETCómo dimensionar la fuerza de sujeción y el volumen del disparo
La fuerza de sujeción de una máquina de moldeo por inyección debe exceder la fuerza que la masa fundida ejerce sobre el molde, que es igual a la presión de la cavidad multiplicada por el área proyectada de las piezas y corredores. Seleccionar una máquina demasiado pequeña permite que se produzcan destellos en la línea de separación, mientras que una máquina demasiado grande desperdicia espacio y energía.
Un ejemplo trabajado
Área proyectada: 20 cm por 20 cm = 400 cm2 = 40000 mm2
Presión media en la cavidad: 40 MPa (400 bar)
Fuerza de separación: 40 N/mm2 x 40000 mm2 = 1600 kN, aproximadamente 163 toneladas de fuerza
Con un margen del 10% al 20%: alrededor de 180 a 195 toneladas, por lo que una máquina de la clase 200T es un punto de partida razonable.
La presión de la cavidad depende de la resina, el espesor de la pared y la longitud del flujo. Las piezas de paredes delgadas y rutas de flujo largas necesitan una presión más alta, y muchos talleres utilizan reglas generales comúnmente citadas para cada material antes de confirmarlo con un estudio o prueba de flujo del molde.
Otros controles de tamaño
- Tamaño del disparo: El peso de la pieza más el peso del corredor generalmente debe estar entre aproximadamente el 20 % y el 80 % de la capacidad del barril para que la resina no permanezca demasiado tiempo en el barril.
- Distancia entre tirantes: el molde debe encajar entre las barras de unión y el tamaño de la platina debe soportar la base del molde de manera uniforme.
- Carrera de apertura y luz diurna: la máquina debe abrirse lo suficiente para liberar la parte más alta y permitir que un robot alcance la mano.
- Tasa de plastificación: el tornillo debe derretir suficiente resina dentro del tiempo de enfriamiento del ciclo.
Guía de procesamiento de moldeo por inyección de polietileno y PEAD
El polietileno es una de las resinas más comunes para cajas, tapas, baldes y artículos para el hogar. Una guía básica de procesamiento de moldeo por inyección de polietileno comienza con la temperatura de fusión, luego la temperatura del molde y luego el empaque. El HDPE es semicristalino, por lo que se encoge más que las resinas amorfas y necesita incluso un enfriamiento para limitar la deformación.
Puntos de procesamiento de moldeo por inyección de HDPE
- La temperatura del barril comúnmente se encuentra en el rango de aproximadamente 180 a 240 grados C, aumentando desde la zona de alimentación hasta la boquilla.
- La temperatura del molde se mantiene moderada y los canales de enfriamiento están equilibrados para que un lado de la pieza no se contraiga más rápido que el otro.
- La presión y el tiempo de empaquetamiento deben continuar hasta que la compuerta se congele para limitar las marcas de hundimiento en las secciones gruesas.
- Las nervaduras y los salientes gruesos están diseñados con transiciones de pared uniformes para reducir la deformación.
- Los artículos planos grandes, como las cajas, se benefician de una unidad de sujeción rígida y de una compuerta equilibrada, que es una de las razones por las que se utilizan máquinas de palanca pesadas y de dos platos para ellos.
| resina | Necesidad de secado | Tendencia a la contracción | Esté atento a |
|---|---|---|---|
| PEAD y PP | Bajo | High | Marcas de deformación y hundimiento |
| ABS | moderado | Bajo to moderate | Rayas superficiales debido a la humedad. |
| PET | High | Bajo | Turbidez, vetas plateadas, pérdida de viscosidad. |
| PA66 | High | moderado | Recogida de humedad después del moldeado. |
| PVC | Bajo | Bajo | Degradación por calor y corrosión. |
PET y PVC son ejemplos de resinas que requieren equipo especializado. La documentación de Highsun describe máquinas de PET con un tornillo optimizado para PET y un circuito de refrigeración dedicado, y máquinas de PVC con un cilindro especial, control preciso de la temperatura y protección antidegradación.
Proceso de fabricación de moldes de inyección
El molde decide la calidad de la pieza tanto como la máquina. El proceso de fabricación de moldes de inyección pasa del diseño de la pieza a una herramienta probada, y un molde que se adapta bien a su máquina de inyección de plástico funciona con menos ajustes.
A
Revisión de diseño
En el modelo de pieza se comprueba el espesor de la pared, los ángulos de salida, los cortes socavados y la posición de la puerta. Los cambios en esta etapa cuestan mucho menos que los cambios después de cortar el acero.
B
Disposición del molde
Se seleccionan el número de cavidades, el tipo de canal, los circuitos de refrigeración y el método de expulsión. Los sistemas de canales calientes se adaptan a trabajos de gran volumen y los sistemas de canales fríos se adaptan a herramientas más sencillas.
C
Mecanizado
Las cavidades y los núcleos se cortan mediante fresado, mecanizado por descarga eléctrica y rectificado, y luego se pulen o texturizan según las especificaciones de la superficie.
D
Montaje y ajuste
Se colocan placas, correderas, elevadores y líneas de enfriamiento, y la línea de separación se pavona y se ajusta hasta que cierre uniformemente.
E
Juicio y corrección
El molde funciona en una máquina, se miden las piezas de muestra y se corrigen el tamaño de la puerta, la ventilación y el enfriamiento hasta que las piezas mantengan sus dimensiones.
F
Lanzamiento a producción
La configuración final se registra en el controlador para que la siguiente configuración repita la misma ventana de proceso.
Directrices de moldeo por inyección para el diseño de piezas
Estas pautas de moldeo por inyección son puntos de partida ampliamente utilizados. Ayudan a que cualquier proceso de moldeado de plástico se realice con menos defectos y se aplican sin importar qué máquina de inyección produzca la pieza.
Paredes y nervaduras
- Mantenga el espesor de la pared tan uniforme como lo permita el diseño.
- Haga que las transiciones entre áreas gruesas y delgadas sean graduales.
- Mantenga el grosor de las nervaduras entre la mitad y dos tercios de la pared a la que se une para limitar las marcas de hundimiento.
- Esquinas interiores redondeadas para reducir la tensión y mejorar el flujo.
Borrador y lanzamiento
- Agregue corrientes de aire en las paredes que miran en la dirección de tracción, comúnmente un grado o más.
- Las caras texturizadas necesitan un borrador adicional.
- Evite socavaduras a menos que se planee un tobogán o un elevador.
- Coloque los pasadores expulsores en áreas gruesas y fuertes.
Compuerta y ventilación
- Introduzca la sección más gruesa para que el embalaje llegue hasta ella.
- Coloque las líneas de soldadura lejos de áreas cargadas o visibles.
- Ventile las últimas áreas por llenar para que el aire pueda escapar sin marcas de quemaduras.
- Guías de equilibrio para herramientas multicavidades.
Configuración del proceso
- Llene la cavidad a la velocidad que tolera la resina y luego cambie al empaque.
- Registre la temperatura, la presión y el tiempo para cada etapa.
- Cambie una configuración a la vez durante el ajuste.
- Deje que el proceso se estabilice durante varios ciclos antes de medir las piezas.
Postprocesamiento de moldeo por inyección
El posprocesamiento del moldeo por inyección cubre todo lo que se hace en una pieza después de que sale del molde. Muchas piezas necesitan muy poco, pero algunas aplicaciones requieren varios pasos de acabado, y planificarlos con antelación evita sorpresas al final de la línea.
- Desengrase y recorte: Eliminación de bebederos y canales a mano, con cortadores o con estación automática.
- Desbarbado: eliminando rebabas finas en la línea de separación, lo que también indica que el molde o la sujeción necesitan atención.
- Recocido y acondicionamiento: Calentamiento controlado o acondicionamiento de humedad para aliviar el estrés, utilizado para algunos plásticos de ingeniería.
- Unión a la asamblea: soldadura ultrasónica, estacas térmicas, tornillos o ajustes a presión.
- Decoración: tampografía, estampación en caliente, pintura o etiquetado.
- Inspección y embalaje: controles de dimensiones, controles visuales y embalaje que protege la superficie.
Los robots y transportadores conectados a la máquina pueden encargarse de la desgranación, el apilado y el embalaje en línea, lo que mantiene la manipulación de piezas constante de un ciclo a otro.
Uso de energía y mantenimiento de rutina
Los sistemas hidráulicos y eléctricos servoaccionados reducen el uso de energía porque el motor entrega potencia solo cuando un movimiento la necesita. La información del producto Highsun indica que los sistemas servo de ahorro de energía pueden reducir el uso de energía entre un 30% y un 70% en comparación con los equipos hidráulicos convencionales, dependiendo del proceso y la carga. Los ahorros reales difieren según el producto, el ciclo y el material, por lo que una prueba con el molde de la propia planta proporciona la comparación más fiable.
| Intervalo | Tarea | Propósito |
|---|---|---|
| cada turno | Comprobar nivel de aceite, temperatura del aceite y fugas. | Presión estable y detección temprana de fugas |
| Semanal | Lubricar guías y puntos de palanca. | Movimiento suave y menor desgaste |
| Mensual | Inspeccionar filtros, líneas de enfriamiento y bandas calefactoras. | Aceite limpio y control uniforme de la temperatura. |
| Trimestral | Comprobar el paralelismo de la platina y el estado de la barra de unión | Fuerza de sujeción uniforme y protección del molde |
| Anual | Inspeccionar el desgaste del tornillo y del cilindro, recalibrar los sensores | Calidad de fusión constante y precisión de disparo |
La guía de mantenimiento de Highsun para sus máquinas de dos platos también enumera verificaciones de paralelismo de los platos, monitoreo de barras de unión y reemplazo de aceite hidráulico según las horas de operación. Siga el manual de la máquina específica para intervalos y grados de fluidos.
Dónde se utilizan las máquinas de moldeo de plástico industriales
Una máquina de moldeo de plástico industrial sirve a una amplia gama de mercados. Las páginas de la aplicación Highsun los agrupan de la siguiente manera, y cada grupo impone diferentes exigencias en cuanto a tonelaje, velocidad y limpieza.
Piezas automotrices
Parachoques, paneles interiores y molduras fabricados en grandes máquinas de palanca y dos platos.
electrodomésticos
Carcasas, paneles y cajones con buen acabado superficial.
Productos para el hogar
Contenedores, muebles y cajas de almacenamiento en resinas poliolefínicas.
preformas de PET
Preformas de botellas fabricadas con máquinas dedicadas a PET y moldes multicavidades.
Accesorios de PVC y CPVC
Accesorios de tubería procesados con cilindros especiales y estricto control de temperatura.
Partes medicas
Precisión components that benefit from clean, repeatable electric drives.
3C eléctrico
Carcasas y conectores para productos electrónicos.
Logística y pared delgada
Cajas, pallets y embalajes de pared delgada de ciclo rápido.
Problemas comunes de moldeo y primeras comprobaciones
Cuando aparece un defecto, comience con el material y la configuración del proceso antes de cambiar el molde. La tabla enumera problemas frecuentes con los primeros elementos a verificar.
| defecto | causa probable | primer cheque |
|---|---|---|
| destello | Bajo clamping force or worn parting line | Fuerza de sujeción, presión de inyección, ajuste del molde |
| Tiro corto | Fusión insuficiente o flujo restringido | Tamaño del disparo, temperatura de fusión, ventilación, compuerta |
| Marcas de hundimiento | Empacar secciones demasiado bajas o gruesas | Presión y tiempo de empaque, congelación de puerta |
| Deformación | Enfriamiento o contracción desigual | Equilibrio de temperatura del molde, tiempo de enfriamiento. |
| Rayas plateadas | Humedad en la resina. | Temperatura de la secadora, punto de rocío, tiempo de secado. |
| Marcas de quemaduras | Aire atrapado o exceso de calor. | Ventilaciones, velocidad de inyección, temperatura de fusión. |
Elegir un proveedor de máquinas de moldeo de plástico
La decisión de un proveedor abarca más que la máquina en el suelo. Pregunte sobre la gama completa de tonelaje, las características del sistema de control, el suministro de repuestos, el soporte para la puesta en marcha y la capacidad de adaptar una máquina a necesidades especiales, como tornillos más largos, placas más grandes o interfaces de robot. Solicite una prueba con el molde real cuando sea posible.
Ningbo Highsun Plastic Machinery fabrica máquinas de 98T a 3000T y trabaja en soluciones personalizadas, lo que ayuda cuando una planta necesita un proveedor para varios tipos de piezas. Los folletos de productos para HXM, HXZ y otras series están disponibles en las páginas de productos, y el equipo de Highsun puede analizar el tamaño de un molde y una resina específicos.
Preguntas frecuentes
P1. ¿Cuáles son los 5 pasos del moldeo por inyección?
Los cinco pasos son sujeción, inyección, sujeción o empaquetamiento, enfriamiento y expulsión. La plastificación para la siguiente inyección ocurre durante el enfriamiento.
P2. ¿Existe una versión PDF de la Guía de diseño de moldeo por inyección disponible?
Este artículo está publicado como página web. Los folletos de las máquinas en formato PDF se enumeran en las páginas de productos de Highsun y el proveedor puede enviar notas de diseño y tamaño a pedido.
P3. ¿Cuáles son las reglas y pautas típicas para el moldeo por inyección?
Mantenga las paredes uniformes, agregue corrientes de aire, redondee las esquinas interiores, coloque puertas en secciones gruesas, ventile las últimas áreas para rellenar y seque las resinas higroscópicas antes de moldear.
P4. ¿Cómo funciona el moldeo por inyección paso a paso?
Los pellets se funden en el barril, se inyectan en un molde con abrazadera, se empaquetan y se enfrían, y la pieza terminada se expulsa cuando se abre el molde.
P5. ¿Cuál es la diferencia entre una máquina de moldeo de plástico y el propio molde?
La máquina suministra fuerza de sujeción, masa fundida y presión. El molde es la herramienta que da forma a la pieza y se monta entre los platos.
P6. ¿Cómo elijo el tonelaje de una máquina de moldeo por inyección?
Multiplique la presión de la cavidad por el área proyectada, conviértala a toneladas de fuerza y agregue un margen de aproximadamente 10% a 20%. También verifique el espacio entre las barras de unión y el tamaño del disparo.
P7. ¿Cuándo es una máquina totalmente eléctrica una mejor opción que una hidráulica?
Totalmente eléctrico machines suit precision and clean room style work with small to medium parts. Hydraulic and two-platen machines suit large molds and high clamping force.
P8. ¿Por qué se debe secar el PET antes de moldearlo?
El PET absorbe la humedad fácilmente y la resina húmeda provoca turbidez, burbujas, vetas plateadas y una menor viscosidad en la preforma terminada.
P9. ¿Cuánto dura un ciclo típico de moldeo por inyección?
Los ciclos varían desde unos pocos segundos para piezas de pared delgada hasta unos minutos para piezas gruesas o grandes. Las preformas de PET suelen funcionar entre 6 y 20 segundos por disparo, según la documentación de Highsun.
P10. ¿Se puede personalizar una máquina de moldeo de plástico?
Muchos proveedores adaptan tornillos, platinas, opciones de control e interfaces de automatización. Highsun afirma que acepta y suministra soluciones personalizadas.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Carretera del Sur de Yongjiang, distrito de Beilun. Ciudad de Ningbo, 315800, China
