 Español
 English
 русский
 Español
 Português
 عربى

Imagine una herramienta de 16 cavidades para un recipiente de alimentos de pared delgada de 1,2 milímetros. Dos talleres de moldes cotizan la misma calidad de acero, la misma marca de canal caliente y el mismo plazo de entrega de diez semanas. Una herramienta se asienta en un ciclo de 9 segundos con un desperdicio de menos del medio por ciento. El otro necesita 12 segundos y pasa el turno persiguiendo al flash. La máquina de moldeo es idéntica. Lo que difiere es cómo se diseñó el molde.
La versión corta: cuando diseñas moldes de inyección, decides la mayor parte del costo de la pieza durante los próximos cinco años, y los errores más costosos ocurren en las primeras dos semanas. El espesor de la pared, el tiro, la selección del acero, la posición de la puerta, el tamaño del corredor, el diseño de enfriamiento y la expulsión están todos relacionados. Cambie el espesor de la pared después de que el bloque de cavidad se haya endurecido y haya comprado un inserto nuevo. Cámbielo durante la revisión de CAD y le costará una tarde de tiempo de ingeniería.
Las guías de proceso generalmente sitúan el enfriamiento entre la mitad y dos tercios del ciclo total, y el embalaje, la inyección y el movimiento del molde constituyen el resto. Ese solo hecho explica por qué el diseño de enfriamiento, no la velocidad de inyección, suele ser el primer lugar a considerar cuando una herramienta se niega a alcanzar su ciclo indicado.
Participación aproximada de un ciclo de moldeo. Los rangos reales cambian según el espesor de la pared, la resina y la configuración de la máquina.
Contenido
- 1 Comience con la pieza, no con el molde
- 2 Elección de acero y pila de placas
- 3 Puertas, corredores y ventilación
- 4 Diseño de refrigeración y eyección
- 5 Haga coincidir el molde con la máquina antes de cortar acero
- 6 Los mohos grandes necesitan un conjunto diferente de hábitos
- 7 defectoos que se remontan al diseño del molde
- 8 Preguntas frecuentes sobre el diseño de moldes de inyección
- 8.1 P1. ¿Qué es lo más importante a la hora de diseñar moldes de inyección?
- 8.2 P2. ¿Cuántas cavidades debe tener un molde de inyección?
- 8.3 P3. ¿Qué ángulo de inclinación necesitan las piezas moldeadas por inyección?
- 8.4 P4. ¿Cómo afecta el diseño del molde al tiempo del ciclo de moldeo por inyección?
- 8.5 P5. ¿Qué acero para moldes es mejor para la producción de gran volumen?
- 8.6 P6. ¿Se puede ejecutar un diseño de molde en diferentes marcas de máquinas de moldeo por inyección?
Comience con la pieza, no con el molde
Un bloque de cavidad no puede rescatar una pieza que fue dibujada por su apariencia en lugar de por su flujo. Antes de modelar cualquier geometría de molde, cuatro reglas a nivel de pieza soportan la mayor parte del peso.
- Espesor de pared uniforme. Las secciones gruesas se congelan más tarde que las delgadas, lo que produce marcas de hundimiento, huecos y deformaciones. Cuando se necesite rigidez, agregue nervaduras aproximadamente entre el 50 y el 60 por ciento de la pared nominal en lugar de engrosar la pared misma.
- Borrador. Las caras verticales rozan el acero durante la expulsión y raspan la pieza. La orientación común es de 0,5 a 1 grado en superficies lisas, con inclinación adicional para caras texturizadas y núcleos profundos.
- Radios. Las esquinas internas afiladas concentran la tensión y estrangulan la masa fundida. Un radio interior de al menos la mitad del espesor de la pared es un punto de partida estándar.
- Recortes. Cada socavado agrega una acción lateral, un elevador o un núcleo plegable, además de mantenimiento. Algunas son inevitables, pero cada una merece una segunda pregunta.
El espesor de la pared también influye en el tiempo del ciclo más que cualquier otra variable, porque sigue una relación cuadrática descrita en las referencias estándar de transferencia de calor utilizadas en la industria del moldeo.
El tiempo de enfriamiento aumenta con el cuadrado del espesor de la pared, por lo que duplicar una pared aproximadamente cuadriplica el tiempo necesario para congelarla.
| Característica | Rango inicial común | Por qué es importante |
|---|---|---|
| Pared nominal (ABS, PP) | 1,5 a 3,0 mm para ABS; 0,8 a 3,0 mm para PP | Las paredes gruesas se hunden, se deforman y ralentizan el ciclo. |
| Calado en paredes lisas | 0,5 a 1 grado | Reduce el arrastre de expulsión y el desgaste de la superficie. |
| Borrador en paredes texturizadas | Agregue aproximadamente 1 grado por cada 0,025 mm de profundidad de textura. | La textura muerde el acero y agarra la pieza. |
| Grosor de las costillas | 50 a 60 por ciento de la pared nominal | Evita marcas de hundimiento por encima de la costilla. |
| Radio de esquina interior | Al menos 0,5 x espesor de pared | Reduce la concentración de estrés y mejora el flujo. |
| Profundidad de ventilación | 0,01 a 0,03 mm dependiendo de la viscosidad de la masa fundida | Libera el aire atrapado sin crear destellos. |
Elección de acero y pila de placas
El acero sigue requisitos de volumen, resina y superficie más que preferencias personales. El acero tipo P20 preendurecido a aproximadamente 30 HRC se adapta a herramientas de volumen bajo a medio y geometría simple. Un grado tipo 718 de aproximadamente 33 a 36 HRC agrega dureza para núcleos más grandes. Cuando la abrasión o los ciclos de producción prolongados son importantes, normalmente se utiliza acero endurecido tipo H13 de 48 a 52 HRC como insertos asentados en una base preendurecida. El acero inoxidable tipo S136 de aproximadamente 50 a 54 HRC maneja compuestos de PVC corrosivos además de superficies ópticas y médicas.
El molde es también una pila de placas, y la pila fija el tonelaje, la luz del día y la carrera de expulsión antes de cortar una sola cavidad.
Una pila de placas simplificada: las placas de sujeción soportan la carga, la cavidad y los bloques centrales dan forma a la pieza y la carcasa del eyector sostiene el sistema de expulsión.
Puertas, corredores y ventilación
La ubicación de la puerta decide dónde se forman las líneas de soldadura, qué tan uniformemente se empaqueta la cavidad y si es aceptable una marca cosmética en la pieza terminada. Cuatro reglas cubren la mayoría de los casos:
- Introduzca la sección más gruesa para que la presión del empaque pueda llegar al área que se congela en último lugar.
- Equilibre la longitud del flujo entre las cavidades para que todas las cavidades se llenen al mismo tiempo.
- Establezca el espesor de la puerta en aproximadamente entre el 50 y el 60 por ciento de la pared parcial; las puertas más delgadas cortan más la masa fundida pero se congelan antes.
- Coloque la puerta donde sea tolerable una pequeña marca o utilice una punta caliente que deje un vestigio controlado.
La ventilación es la otra mitad del trabajo. El aire atrapado en una cavidad se quema, provoca disparos cortos y empuja hacia arriba la presión de inyección. Los respiraderos generalmente se cortan de 0,01 a 0,03 mm de profundidad dependiendo de la viscosidad del fundido, se colocan en el último punto para llenar y a lo largo de las posiciones de la línea de soldadura.
Comparación cualitativa de sistemas de canales fríos y calientes. Los canales calientes reducen el desperdicio y aceleran el ciclo, pero cuestan más y ralentizan los cambios de color.
El embalaje de pared delgada es el caso más claro en el que el diseño de los canales y la elección de la máquina deben decidirse juntos; el producto de pared delgada Las páginas muestran cómo se combinan longitudes de flujo cortas y puntas calientes con unidades de inyección rápida.
Diseño de refrigeración y eyección
Los canales de enfriamiento deben seguir el contorno de la pieza a una distancia constante, generalmente de 1,5 a 2,5 veces el diámetro del canal desde la superficie, con espacio igual entre los canales. Los núcleos profundos necesitan deflectores, burbujeadores o pasadores térmicos porque una línea perforada recta no puede llegar lo suficientemente lejos en un núcleo alto. La regla rectora es el equilibrio: el lado de la cavidad y el lado del núcleo deben eliminar el calor a velocidades similares; de lo contrario, la pieza se curvará hacia el lado más caliente.
La expulsión es donde una herramienta bien diseñada muestra sus modales. Los pasadores deben empujar áreas rígidas como protuberancias, nervaduras y paredes laterales, nunca sobre caras cosméticas planas. Utilice el diámetro de pasador más grande que sea práctico, porque un pasador más grande distribuye la carga y deja una marca menos profunda. Las piezas embutidas a menudo necesitan una placa extractora, expulsión de aire o una combinación de ambos.
Haga coincidir el molde con la máquina antes de cortar acero
El diseño del molde no está terminado hasta que la herramienta se haya comparado con la prensa en la que funcionará. Confirme el espaciado de las barras de unión y el tamaño de la platina, la altura máxima y mínima del molde, la carrera del eyector y el patrón de extracción, el radio de la boquilla y el casquillo del bebedero, y el tamaño del disparo, que debe ubicarse entre aproximadamente el 20 y el 80 por ciento de la capacidad del barril. Una herramienta que es unos milímetros demasiado alta, o cuyo patrón de expulsión no pasa por los orificios ciegos, se queda en el suelo en lugar de fabricar piezas.
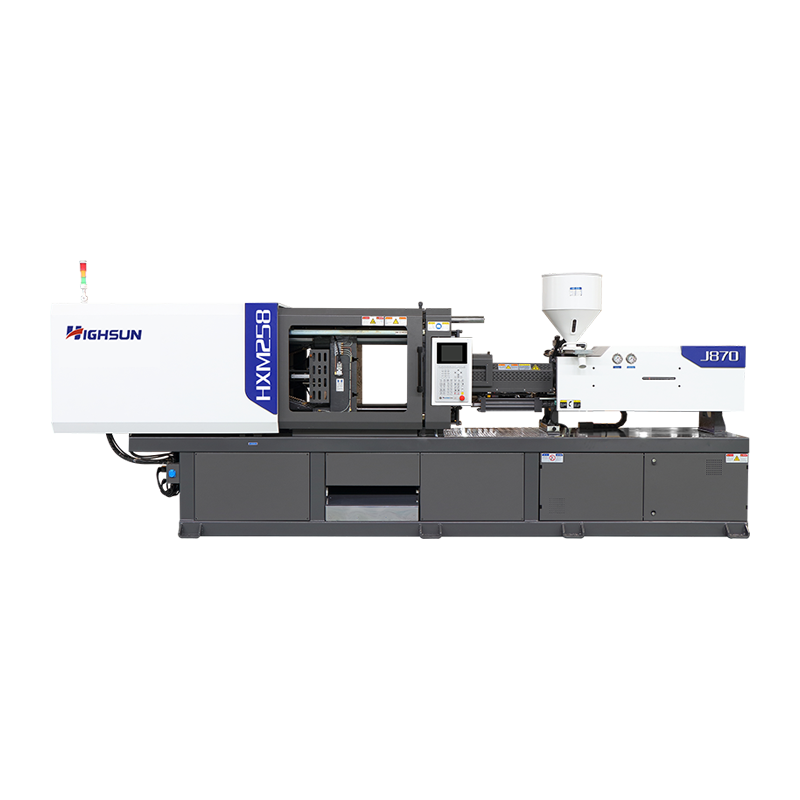 HXM258-I: Máquina de moldeo por inyección servo HXM En el amplio ámbito de los equipos de moldeo por inyección, la máquina de moldeo por inyección servo de ahorro de energía 258T se destaca como la opción ideal para la producción a pequeña escala... Ver producto →
Los datos de la máquina pertenecen a la revisión del diseño, no a la semana de puesta en servicio. Una servomáquina de uso general en la clase de 250 toneladas, por ejemplo, establece una distancia entre columnas, un patrón de placas y una capacidad de disparo conocidos que la base del molde debe respetar.
Los mohos grandes necesitan un conjunto diferente de hábitos
Una vez que las piezas superan aproximadamente el kilogramo, la deflexión de la placa y el equilibrio del canal caliente se convierten en los riesgos dominantes. Los pilares de soporte deben asentarse directamente debajo del núcleo, porque una placa del núcleo sin soporte se dobla y produce una variación de espesor en toda la pieza. El equilibrio del colector debe mantener las diferencias de llenado entre las caídas dentro de un pequeño porcentaje, y las máquinas de dos placas a menudo tienen sentido porque acortan el espacio de la máquina y reducen el tiempo del ciclo de secado.
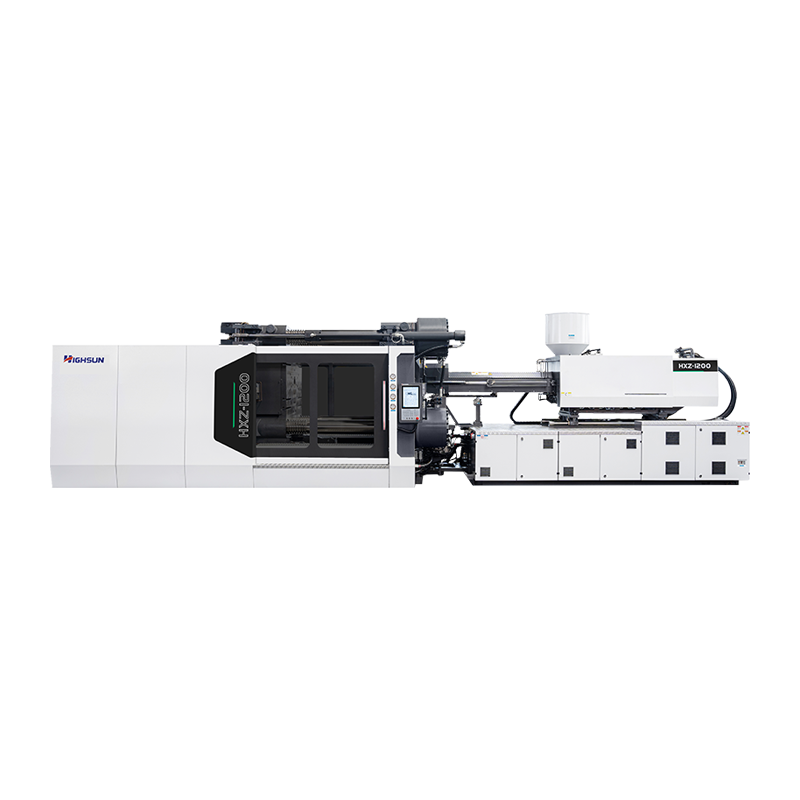 HXZ1200: serie de maquinaria de moldeo por inyección de dos placas Cuatro barras de unión soportan la misma fuerza de manera uniforme, por lo que su paralelismo con la placa del molde es bueno. Impulsados por dos cilindros de aceite rápidos, los movimientos del molde son de alta velocidad, precisos y... Ver producto →
Estructurales y piezas automotrices son el hogar típico de esta clase de herramientas, donde las resinas rellenas de vidrio añaden abrasión además de las cargas mecánicas.
defectoos que se remontan al diseño del molde
La mayoría de los problemas de producción atribuidos a la máquina se deciden mucho antes. La siguiente tabla asigna los sospechosos habituales a sus causas de diseño.
| Defect | Causa de diseño típica | Arreglo de diseño |
|---|---|---|
| destello | Ventilación insuficiente o soporte de placa débil | Agregue o profundice los respiraderos; espesar la placa de soporte |
| Tiro corto | Puerta de tamaño insuficiente o corredor desequilibrado | Ampliar la puerta; reequilibrar los diámetros del corredor |
| Marcas de hundimiento | Nervio o saliente más grueso que la pared nominal | Mantenga las nervaduras entre el 50 y el 60 por ciento del espesor de la pared. |
| Deformación | Enfriamiento desigual entre el núcleo y la cavidad | Circuitos de equilibrio; agregar deflectores en núcleos profundos |
| Líneas de soldadura | La posición de la compuerta divide el frente de flujo | Mueve la puerta; ventilar la ubicación de la línea de soldadura |
| Marcas de eyección | Pines demasiado pequeños o muy pocos | Aumentar el diámetro del pasador; agregar alfileres en áreas rígidas |
Preguntas frecuentes sobre el diseño de moldes de inyección
P1. ¿Qué es lo más importante a la hora de diseñar moldes de inyección?
La geometría de la pieza y el espesor de la pared son lo primero, porque determinan el tiempo de enfriamiento y el riesgo de defectos. La posición de la puerta, el equilibrio de enfriamiento y la selección del acero se derivan de la pieza.
P2. ¿Cuántas cavidades debe tener un molde de inyección?
Equilibre la producción con la capacidad de disparo de la máquina y el riesgo de las herramientas. El tamaño del disparo debería estar entre aproximadamente el 20 y el 80 por ciento de la capacidad del cañón, y las piezas nuevas a menudo se lanzan en una o dos cavidades antes de ampliarlas.
P3. ¿Qué ángulo de inclinación necesitan las piezas moldeadas por inyección?
Planifique de 0,5 a 1 grado para paredes lisas y agregue aproximadamente 1 grado por cada 0,025 mm de profundidad de textura. Los núcleos profundos y las resinas flexibles suelen necesitar más.
P4. ¿Cómo afecta el diseño del molde al tiempo del ciclo de moldeo por inyección?
Enfriamiento is typically half to two-thirds of the cycle, so wall thickness and cooling layout dominate. Gate and runner sizing mainly influence packing time and scrap rate.
P5. ¿Qué acero para moldes es mejor para la producción de gran volumen?
Los insertos endurecidos tipo H13 de 48 a 52 HRC se adaptan a tiradas largas y resinas abrasivas, mientras que el acero inoxidable tipo S136 de aproximadamente 50 a 54 HRC maneja trabajos corrosivos u ópticos. El P20 preendurecido es adecuado para volúmenes más bajos.
P6. ¿Se puede ejecutar un diseño de molde en diferentes marcas de máquinas de moldeo por inyección?
Sí, si el anillo de ubicación, el radio del bebedero, el patrón de expulsión, la altura del molde y el espaciado de las barras de unión están estandarizados. Esas cinco interfaces deciden si una herramienta es portátil entre prensas.
La prueba del diseño de un molde no es qué tan limpio se ve en CAD, sino si funciona igual en la hora uno y en la hora diez mil. Revise la geometría de la pieza, el acero, la ruta del flujo, el equilibrio de enfriamiento y la interfaz de la prensa mientras todo sigue siendo un dibujo, y la herramienta pasará su vida fabricando piezas en lugar de poner excusas.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Carretera del Sur de Yongjiang, distrito de Beilun. Ciudad de Ningbo, 315800, China
